在全球能源成本持续攀升与环保法规日益严格的双重驱动下,植物油加工行业正面临着从传统生产模式向智能化、绿色化转型的关键时期。植物油溶剂萃取作为油脂加工的核心环节,其技术先进性直接决定了企业的产品质量、生产成本与市场竞争力。本文将系统剖析当前植物油溶剂萃取设备的技术演进路径,通过实际数据与应用案例,揭示模块化设计、智能控制与节能环保技术如何为油脂加工企业创造可持续的竞争优势。
植物油溶剂萃取工艺作为现代油脂工业的核心技术,已广泛应用于大豆、菜籽、花生、棉籽、葵花籽等多种油料作物的加工过程。据中国粮油学会统计,采用溶剂萃取技术的油脂企业占比已超过85%,该技术通过溶剂与油料的充分接触,实现油脂的高效分离,相比传统压榨法可提高出油率8-12个百分点,显著提升了原料利用率。
"在当前全球植物油需求年增长率维持在3.5%-4.5%的背景下,溶剂萃取技术的创新与升级已成为油脂加工企业提升产能、优化品质的关键突破口。"
然而,不同油料作物的特性为溶剂萃取技术带来了差异化挑战。大豆的高蛋白含量要求更精准的温度控制,菜籽的高纤维特性对设备的耐磨性能提出更高要求,而花生的高含油量则需要优化的溶剂循环系统。这些差异直接影响着设备的选型、工艺参数设置及最终产品质量。
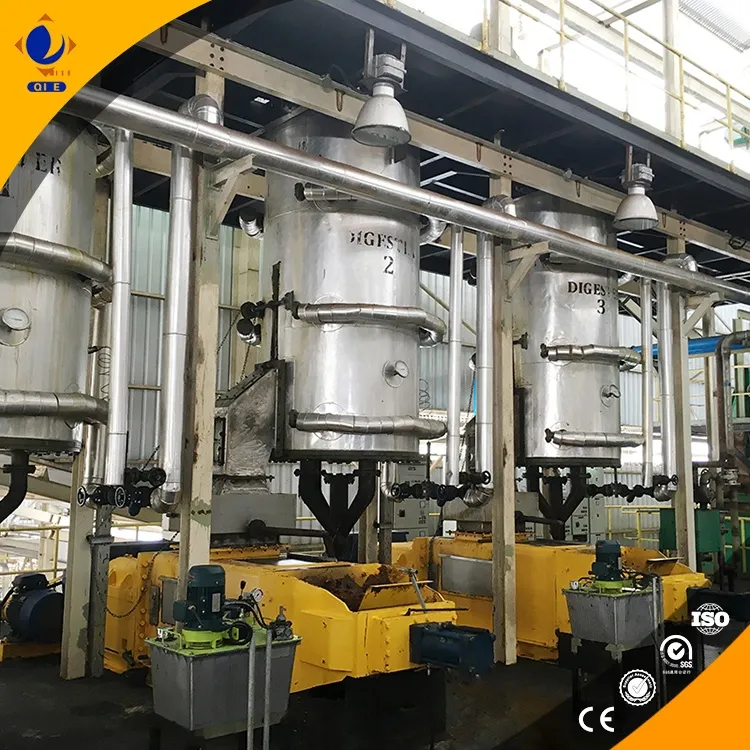
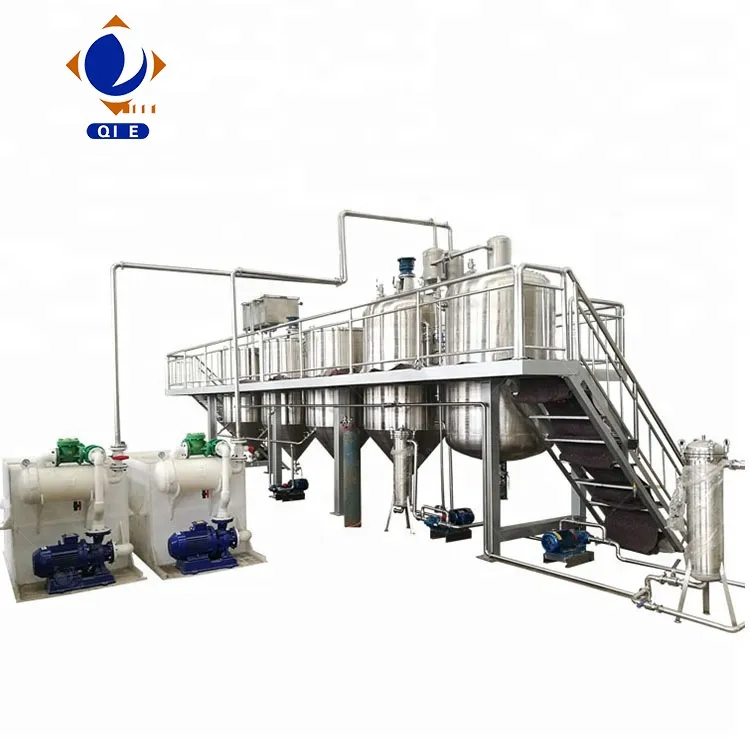
先进的植物油溶剂萃取设备已普遍采用模块化设计理念,将萃取系统分解为预处理模块、萃取模块、脱溶模块和溶剂回收模块等独立单元。这种设计不仅便于根据不同油料特性进行灵活组合,还大幅缩短了设备安装调试周期,降低了维护难度。实践数据显示,模块化设备的安装时间可比传统一体式设备减少40%-50%,日常维护成本降低25%以上。
自动控制系统的引入是植物油溶剂萃取设备的另一重大技术突破。通过PLC控制系统与传感器网络的结合,现代萃取设备可实时监测并调节温度、压力、溶剂流量等关键工艺参数,控制精度达±0.5℃和±1%流量偏差。智能化控制不仅确保了生产过程的稳定性,还能根据油料品质变化自动调整工艺参数,实现"一机多用"的柔性生产模式。
| 控制参数 | 传统控制精度 | 智能控制精度 | 优化幅度 |
|---|---|---|---|
| 萃取温度 | ±3℃ | ±0.5℃ | 83.3% |
| 溶剂流量 | ±5% | ±1% | 80% |
| 料溶比 | ±8% | ±2% | 75% |
| 生产连续性 | 85% | 98.5% | 15.9% |
随着全球环保意识的增强和能源成本的上升,绿色节能技术已成为植物油溶剂萃取设备的重要发展方向。新一代设备通过多项创新技术,实现了能源消耗与溶剂损耗的显著降低,为企业创造了可观的经济效益与环境效益。
先进的溶剂萃取设备集成了多项节能技术,包括余热回收系统、变频调速电机、高效冷凝器等。其中,余热回收技术可将烘干环节产生的80%以上废热重新利用于溶剂回收过程,使整体能耗降低25%-30%;而高效冷凝器的应用则将溶剂回收率提升至99.85%以上,大幅减少了溶剂消耗与环境污染风险。
江苏某年加工15万吨大豆的油脂企业于2022年完成了溶剂萃取设备的智能化与节能化改造,引入了模块化设计与智能控制系统,改造前后关键指标对比显著:
展望未来,植物油溶剂萃取设备将朝着智能化与绿色化深度融合的方向发展。工业互联网技术的应用将实现设备运行状态的实时监控与远程诊断,预测性维护可将设备故障停机时间减少50%以上;而新型环保溶剂的研发与应用则将进一步降低工艺对环境的影响,推动整个行业向可持续发展方向迈进。
人工智能算法的引入将实现萃取工艺参数的自优化,系统可根据原料特性、环境条件等动态调整生产参数,确保设备始终运行在最优状态。同时,数字孪生技术的应用将为设备设计、调试与维护提供虚拟仿真平台,大幅缩短新产品开发周期,降低试错成本。
我们的定制化植物油溶剂萃取解决方案融合模块化设计、智能控制系统与绿色节能技术,助您实现出油率提升、能耗降低与产品品质优化的多重目标。
获取专属植物油溶剂萃取设备方案面对日益激烈的市场竞争与不断升级的环保要求,油脂加工企业需要通过技术创新与设备升级来构建核心竞争力。植物油溶剂萃取技术的智能化、模块化与绿色化发展,不仅能够显著提升生产效率与产品质量,还能大幅降低运营成本与环境影响,为企业实现可持续发展奠定坚实基础。在这一进程中,选择具备技术实力与行业经验的设备供应商,将成为企业成功转型的关键一步。