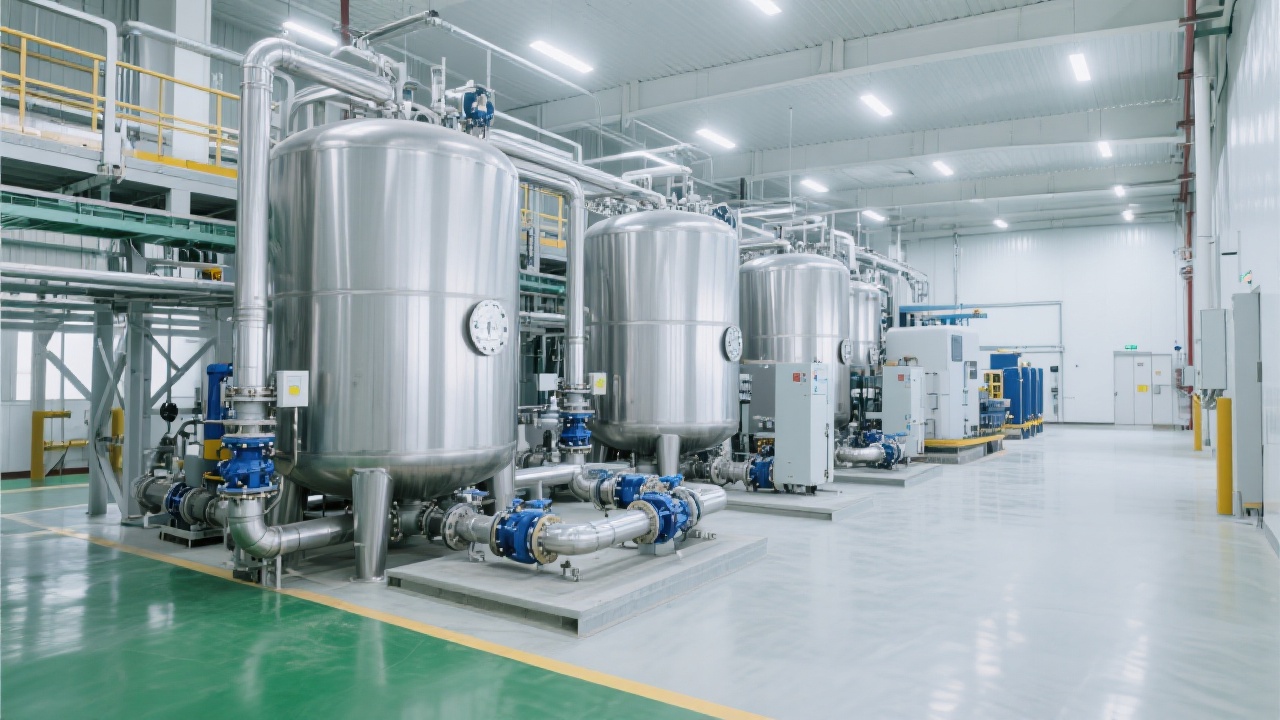
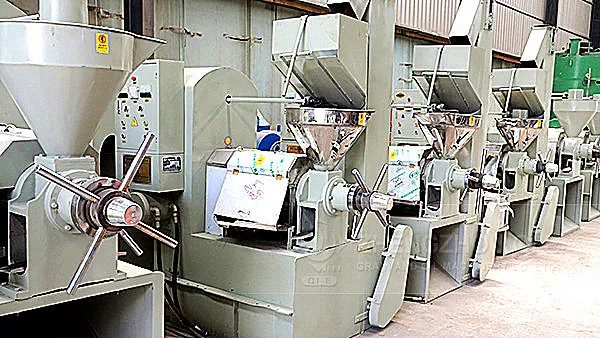
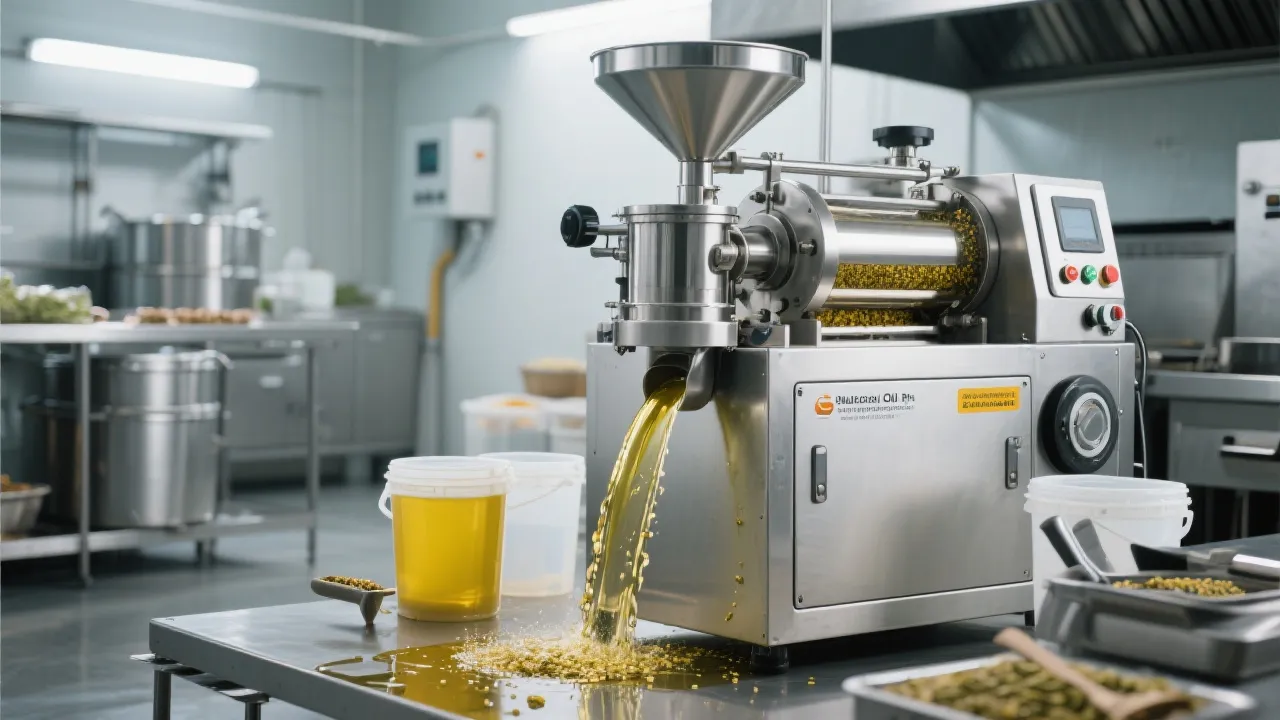
在当今全球食品行业,环境可持续性与严格的食品安全标准的交织推动着大豆油加工技术的创新。随着生态影响法规的日益严格以及对清洁生物燃料需求的不断增长,制造商越来越依赖先进的设备来优化效率,同时确保产品纯度。本概述探讨了塑造现代大豆油生产格局的关键绿色制造趋势和技术突破。
如今,全球各地的环境法规对排放、能耗和废物排放施加了更严格的限制。这些规定推动了旨在最大限度减少加工过程中溶剂损失和用水的设备的应用。同时,蓬勃发展的生物燃料行业也扩大了对高产提取和下游加工能力的需求。领先的生产商报告称,通过升级到下一代溶剂提取设备,能源节约率高达30%,溶剂回收率超过98%。
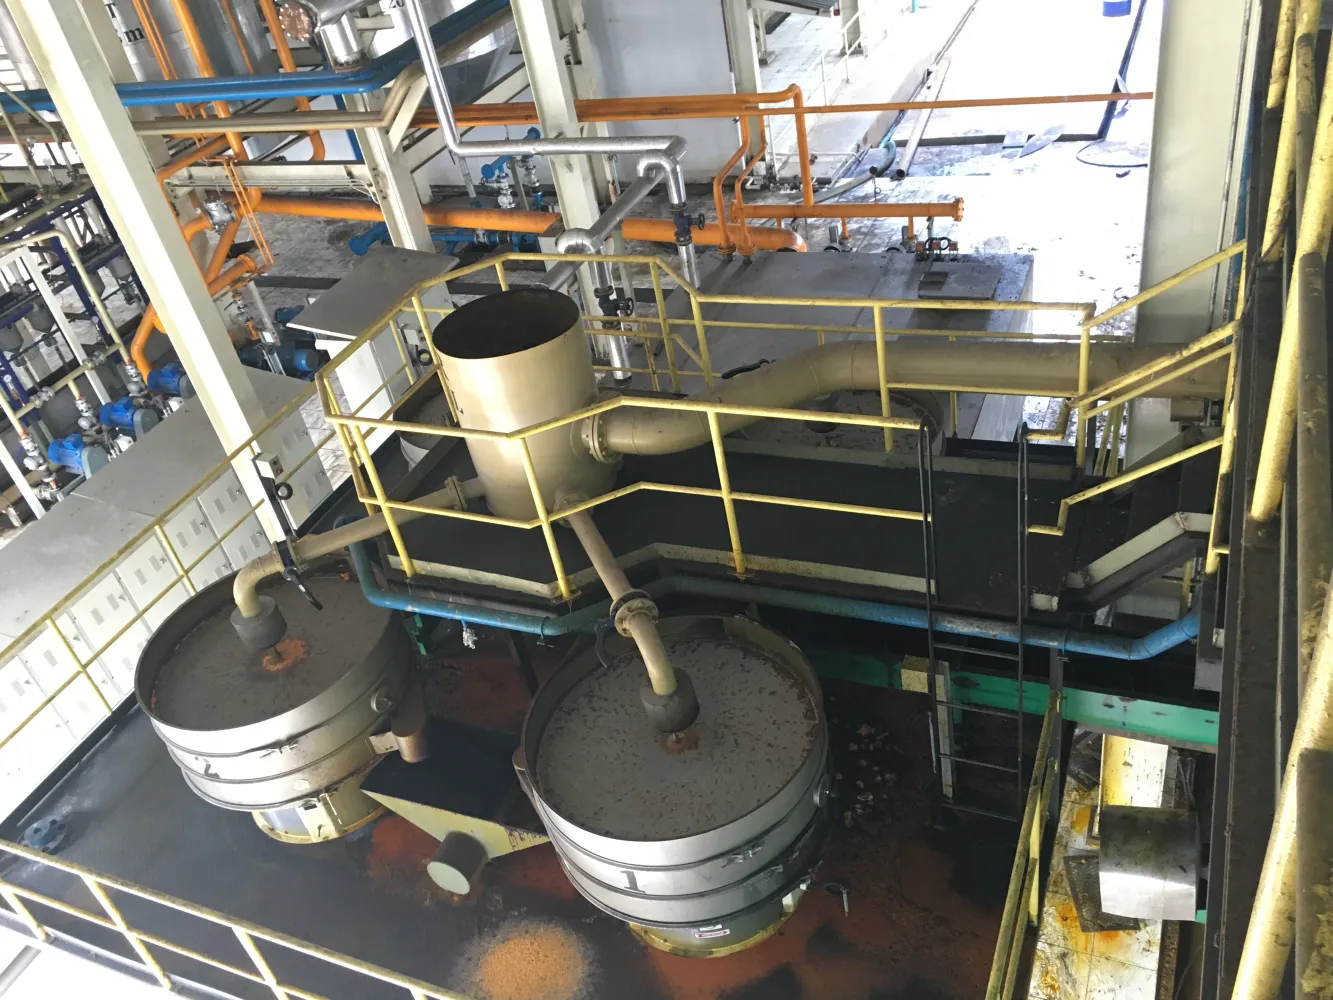
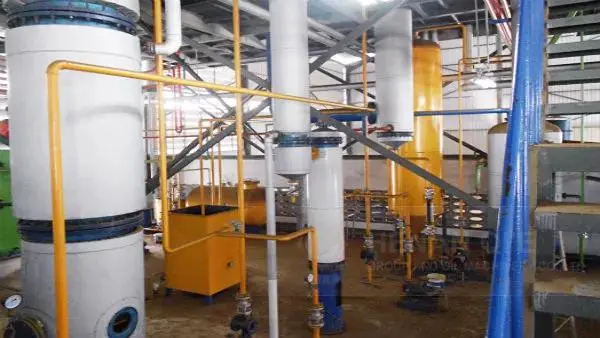
现代大豆油加工生产线采用多功能设计,减少投入材料和排放。例如,清洗单元现在采用闭环水系统,可减少高达40%的用水量。萃取阶段采用先进的多级冷凝溶剂回收系统,有效捕获残留的己烷蒸汽,从而减少环境污染。豆粕残渣越来越多地被重新用作动物饲料或生物能源,有助于实现零废弃目标。
精炼工艺也采用了更清洁的技术——脱胶、中和和漂白工序均经过优化,以保持油品质量,同时减少化学品投入和废弃副产品。这些改进措施延长了油品的保质期,并保持了营养完整性,为生产者和消费者带来双重效益。
| 范围 | 传统设备 | 现代绿色设备 |
|---|---|---|
| 能耗(千瓦时/吨) | 1,200 | 850 |
| 出油率(%) | 94.5 | 96.8 |
| 溶剂回收率(%) | 90 | >98 |
| 残留物利用 | 50%用作饲料 | >85% 重复利用/生物能源 |
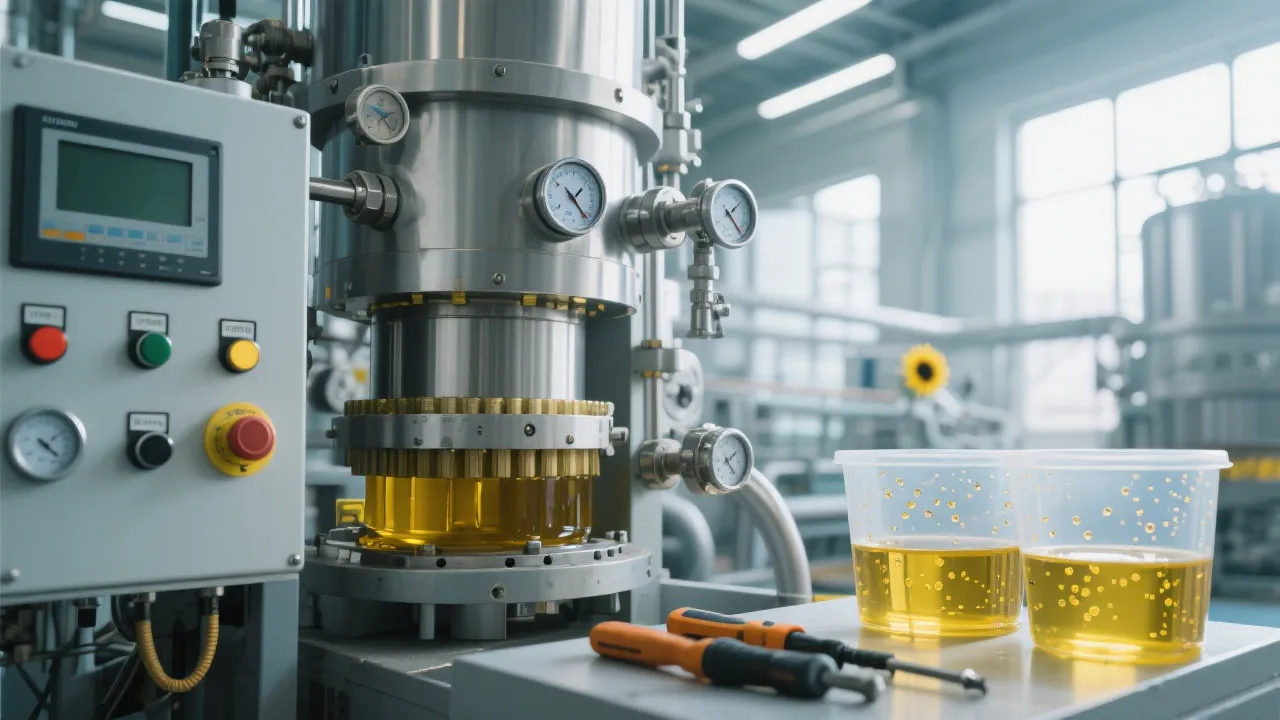
除了生态考虑之外,食品安全在整个大豆油价值链中始终至关重要。现代化设备经过精心设计,可在各个环节进行污染物过滤、毒素去除和过敏原控制。高精度过滤器可去除颗粒和金属杂质,而先进的脱色和除臭技术则可减少游离脂肪酸和氧化产物等有害化合物。
重要的是,可追溯系统与生产机械日益紧密地交织在一起。集成传感器和数字控制技术可实现实时质量监控和批次追踪,满足 HACCP 和 ISO 22000 等严格的国际标准要求。这种全面的方法确保买家获得始终如一的产品安全性和透明度。
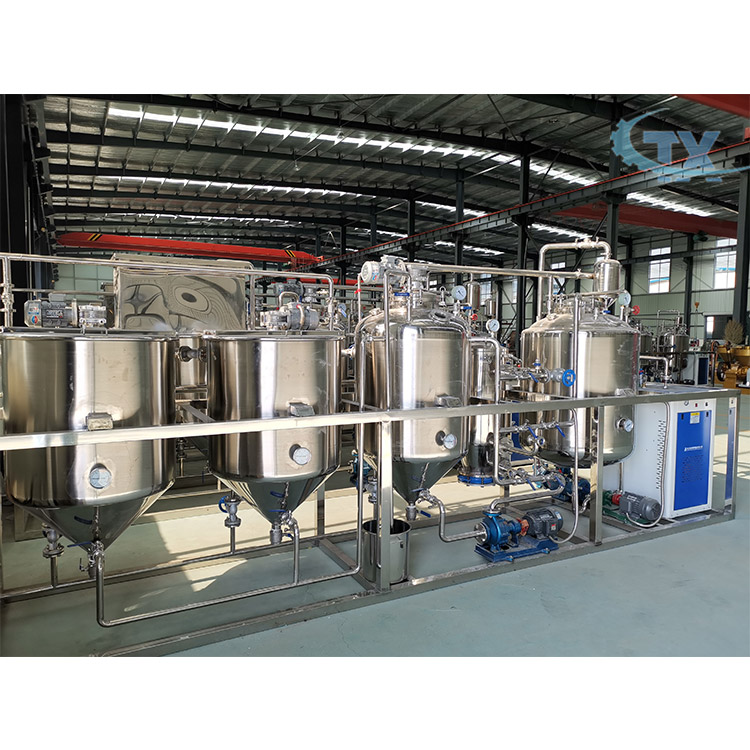
投资环保且符合食品安全的大豆油加工机械,将带来显著的市场优势。调查显示,超过60%的国际买家青睐符合可持续发展标准的供应商,他们通常愿意为经过认证的绿色产品支付溢价。运营效率的提升还能降低高达20%的生产成本,从而直接提高利润率。
此外,采用认证绿色设备的企业将加快监管审批流程,从而更顺利地进入欧盟、美国和日本等受监管市场。这种将卓越制造与环境和安全要求相结合的战略性举措,增强了品牌信誉和长期发展潜力。
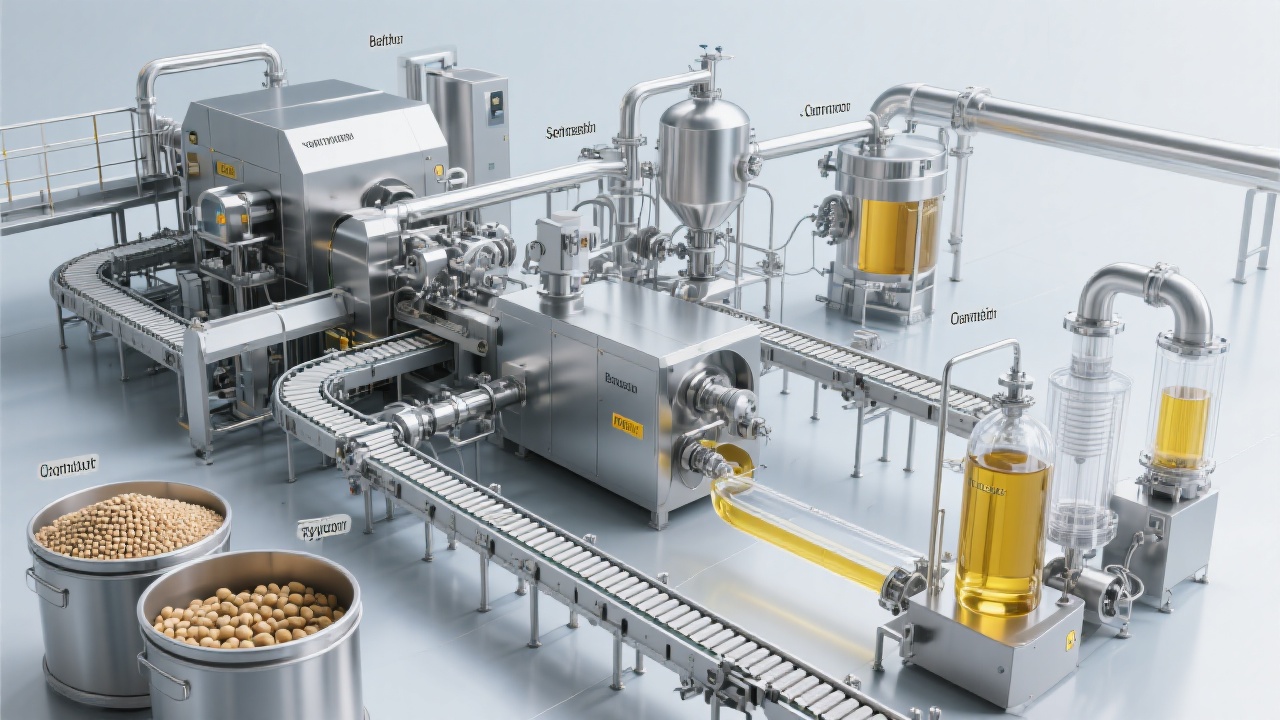
总而言之,通过绿色和食品安全设备改造大豆油加工流程,不仅仅是一项合规工作,更是具有前瞻性思维的生产商的战略要务。节能、溶剂效率、废物利用和严格的质量保证的协同效应,将使企业在不断变化的市场环境中蓬勃发展。