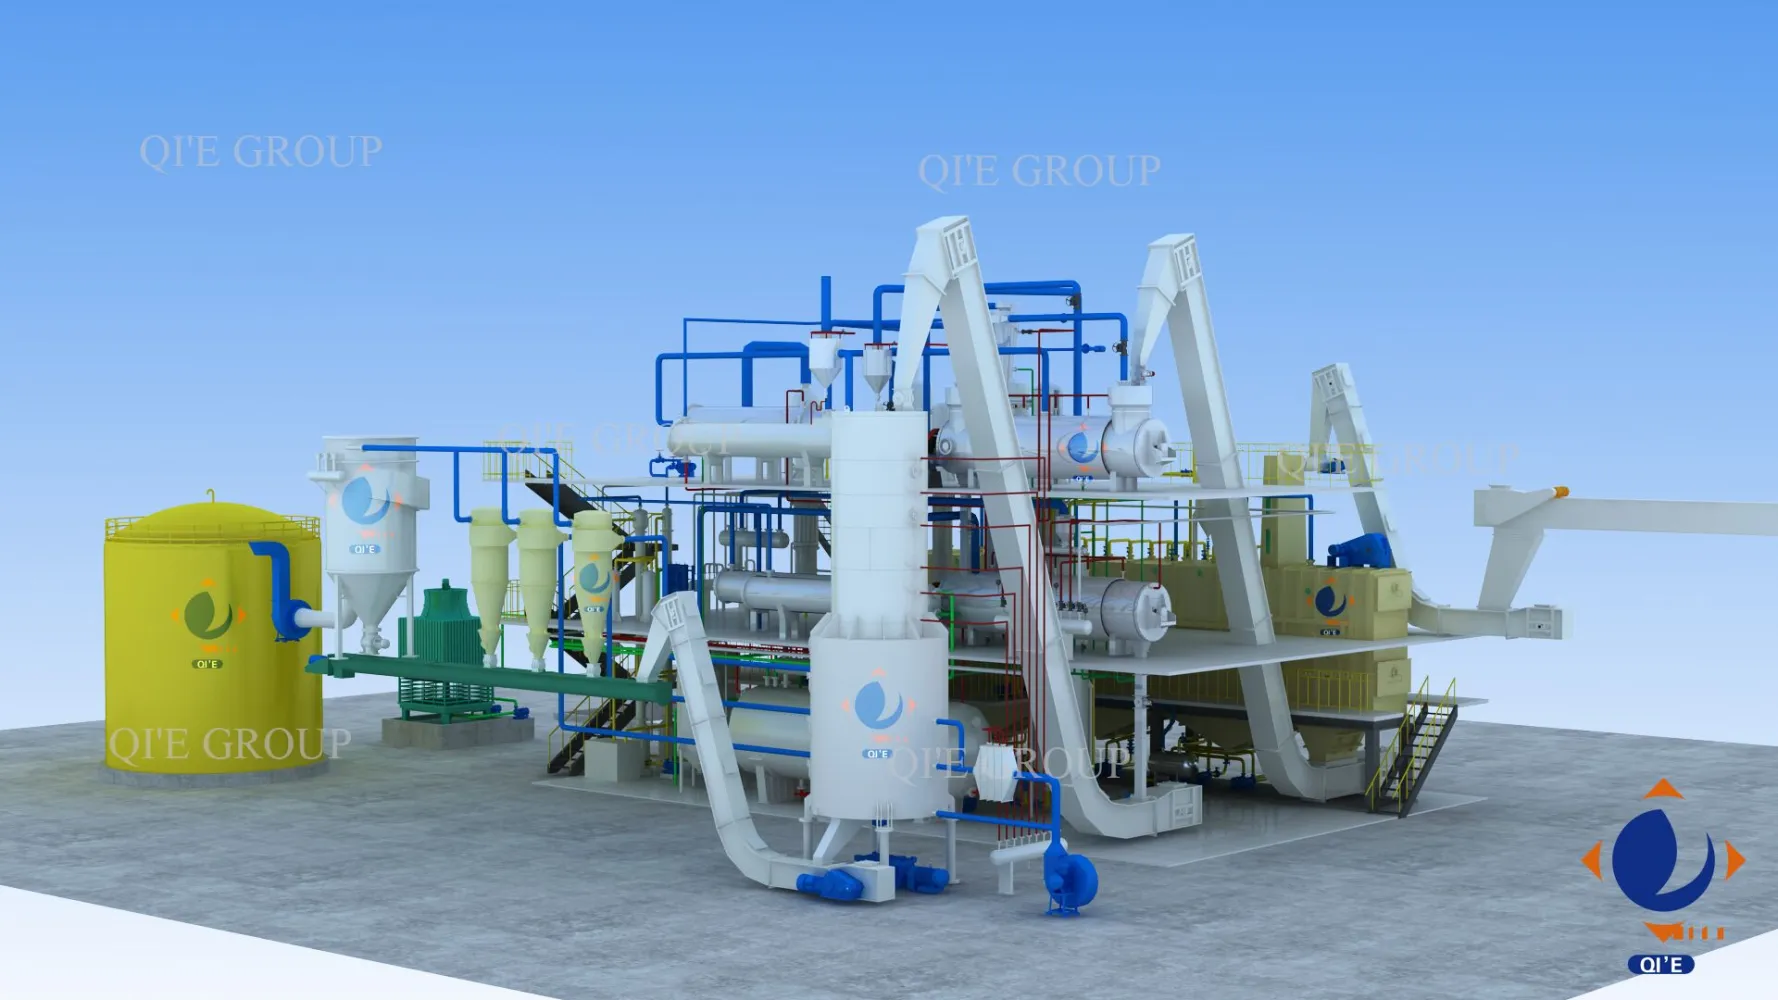
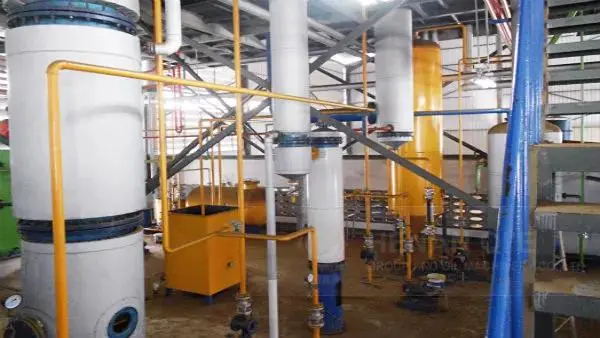
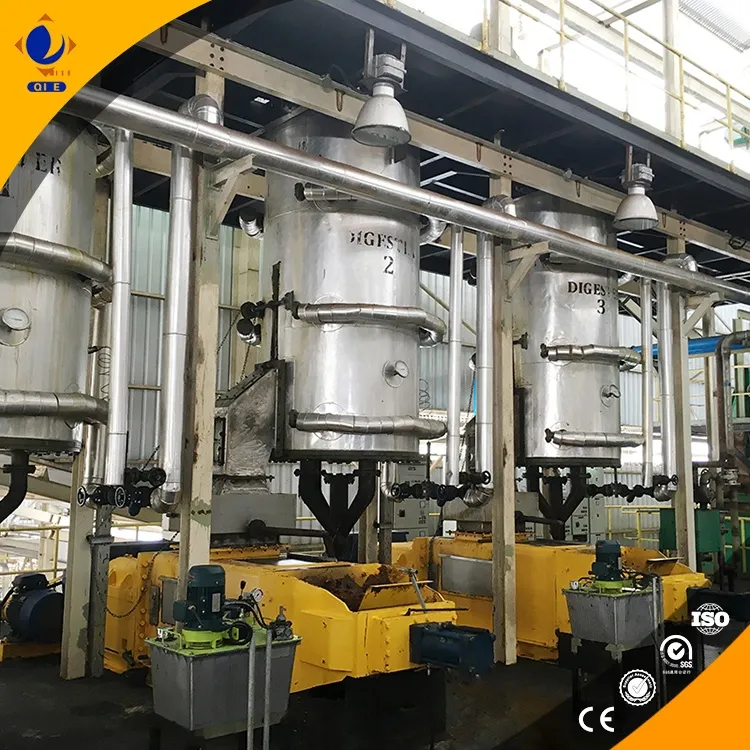
本文以生产管理者与操作员为对象,聚焦葵花籽油加工的关键环节:原料预处理、压榨工艺与油品过滤稳定化。通过科学的设备组合、参数控制与数据追踪,系统提升油色稳定性与良品率,帮助工厂在市场需求波动中保持稳定产线表现。
预处理的核心在于降低水分残留与泥砂杂质对后续加工的干扰。目标水分控制在 8%–10% 左右,过高水分会促发油色偏深、杂质析出,过低则易造成粉尘增多与耗损。清洗后脱壳能显著减少壳材对磨浆的磨耗,同时提升出油率与初级油品清澈度。经验表明,优质预处理的去壳率常处于 92%–97% 区间,初始出油率提升约 2–5 个百分点。
操作要点:对水洗温度、清洗循环次数、脱壳强度及风干时间进行严格管理;建立每日批次级别的机台参数表,确保同批次原料的物性一致性。
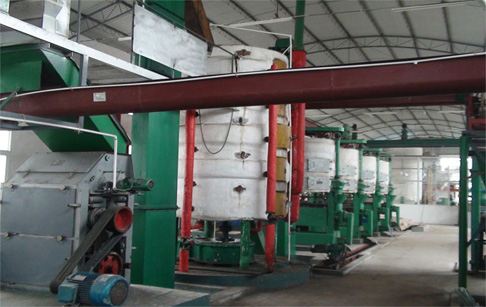
在预处理基础上,磨浆阶段通过温控磨耗降低产生的热量,保持原料油脂结构的完整性。建议把入榨温度控制在 60–75°C 区间,螺杆转速维持在每分钟 30–50 的范围,以防止过热导致油色变深与油质受损。磨浆的颗粒粒度与均匀性直接影响后续分离效率,优良的颗粒均匀性通常能提升初榨阶段的油品澄清度与稳定性。
压榨工艺是决定出油率和油色的关键环节。常规机械压榨在 60–95°C 的控制区间内工作,目标出油率约 40%–45%(以干籽重量计)。关键参数包括螺杆转速、压力和出油温度,需与磨浆粒度和原料水分协同优化。为提升高良品率,应定期把控下面三项指标:液固分离效率、残渣含量与油色均匀性。通过分段控温与分级排渣,可有效减少过热导致的褐化现象,确保后段过滤更顺畅,油色趋于稳定。
初榨油在过滤前需要沉降、脱气与微量固体分离,以降低浊度与悬浮物。过滤阶段分为粗滤与精滤,常用孔径分别为 5–20 微米与 0.5–2 微米区间。稳定化处理包括低温稳定、脱蜡与轻微的碱性中和,以提升透明度与色泽均匀性。行业数据表明,若过滤工艺与温控稳定,最终油品的颜色深浅差异可降至同批次误差的 5% 以下,且澄清度达到常规商用标准的 98% 以上。
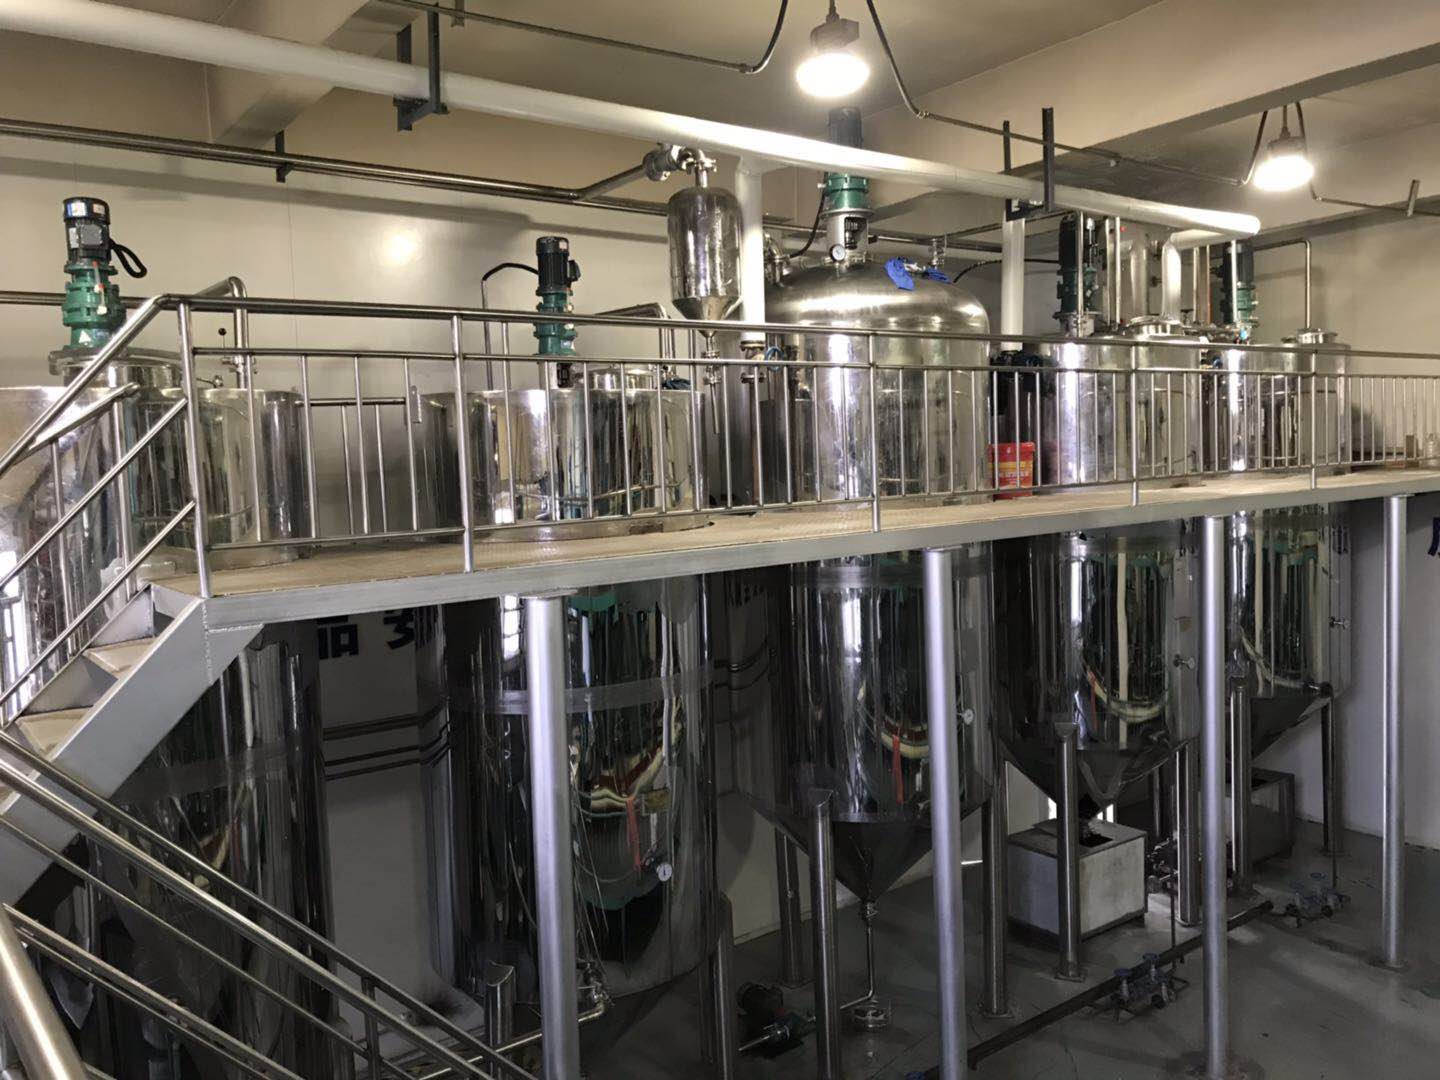
建立全流程的数据化管理,形成“原料特性–工艺参数–成品指标”的闭环。核心指标包括:去壳率、出油率、初榨温度、分离效率、最终油色(颜色等级)、浊度、酸价与过氧化值等。为了确保稳定性,建议每 2–4 小时对关键点进行采样检测,并将结果自动上传至生产管理系统,形成批次级追溯。通过趋势分析可早期发现异常,减少批次级报废与返工。
| 工序 | 关键参数 | 对油色的影响 | 对良品率的影响 |
|---|---|---|---|
| 预处理(清洗/脱壳) | 水分8–10%、去壳92–97% | 油色更清透,无泥质沉淀 | 良品率提升2–5个百分点 |
| 磨浆与初压 | 温控60–75°C、转速30–50 rpm | 热量控制好,油色均匀 | 初榨出油率提升3–6% |
| 过滤与稳定化 | 粗滤5–20 μm,精滤0.5–2 μm | 透明度提升,色泽稳定性增强 | 稳定后油品合格率明显改善 |
为了提升站内外部流量与询盘质量,文章与产品页应围绕“葵花籽油加工、压榨工艺、油品过滤、良品率”这组核心关键词展开,辅以长尾词如“葵花籽油压榨设备、油色稳定化技术、过滤精炼方案”等,确保页面标题、H2/H3、元标签与图片描述均包含相关词组。以案例驱动的技术解读与可落地的参数表,能提升搜索引擎对实用性与权威性的评分。
想要获取更多行业深度技术内容与实操模板?关注我们的技术专栏,获取完整的工艺参数表、设备选型清单与案例分析。 获取技术白皮书与案例全集