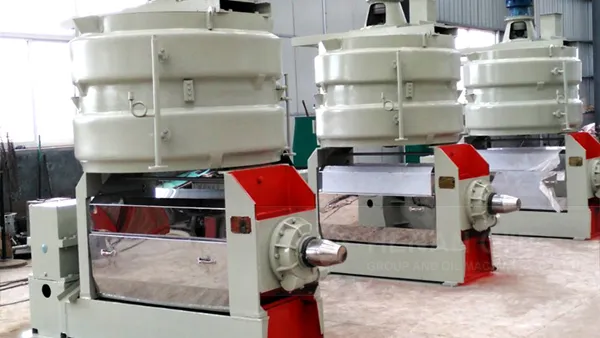
米糠油的品质与产量在很大程度上取决于从预处理、提取、到精炼以及残渣利用等全链路设备的协同效应。本篇以专业视角梳理米糠油提取设备、米糠油精炼工艺中的关键设备及其选型要点,并给出可落地的优化路径,帮助粮油加工企业提升油品稳定性、产量与综合成本效益。
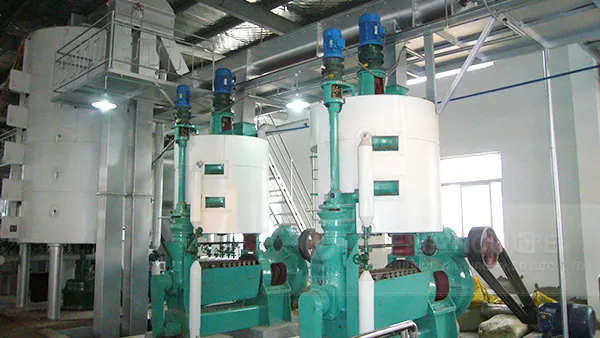
预处理是去除灰尘、水分、杂质并实现粒度与温控稳定的阶段。对米糠油而言,合适的预处理设备能显著提升后续提取效率与精炼的一致性。常见设备包括清理分级、粉碎/碾磨、脱壳与胡萝化等单元,其目标是实现均匀粒径、低水分含量、低含杂质的原料进入浸出段。
选型要点聚焦于:粒径分布均匀性、能耗、温控精度与换热效率。数据支撑显示,米糠粉碎粒径的均一性提升约15%,温控波动控制在±2°C内,可使后续浸出与脱壳阶段的 oil yield 稳定性提升4–6个百分点。
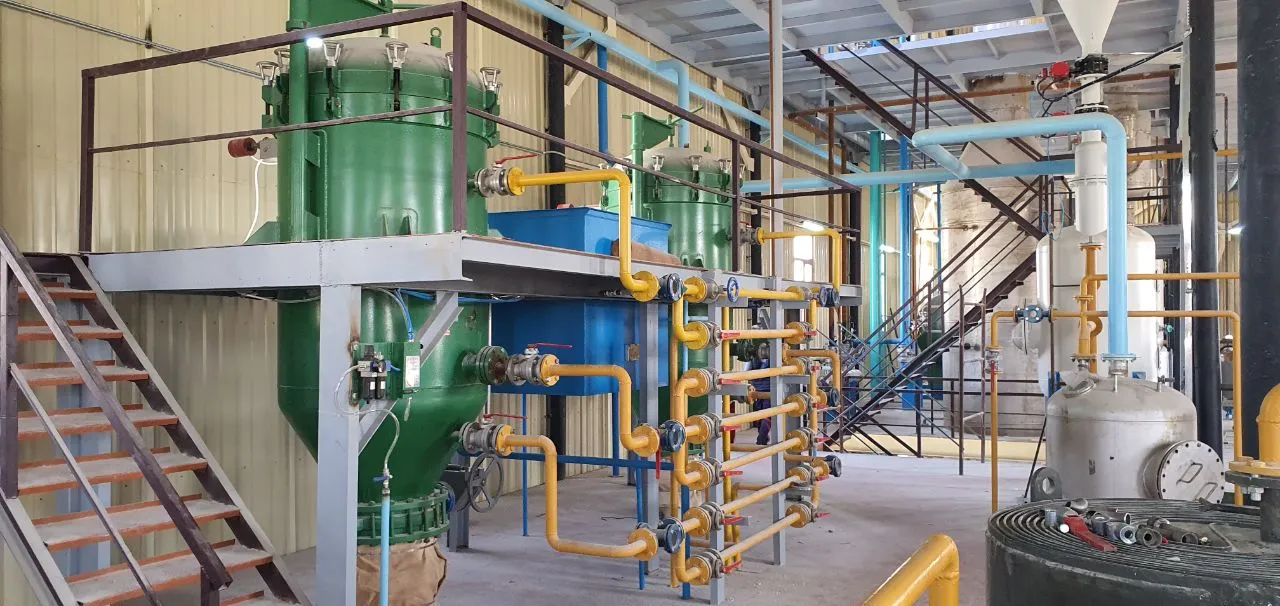
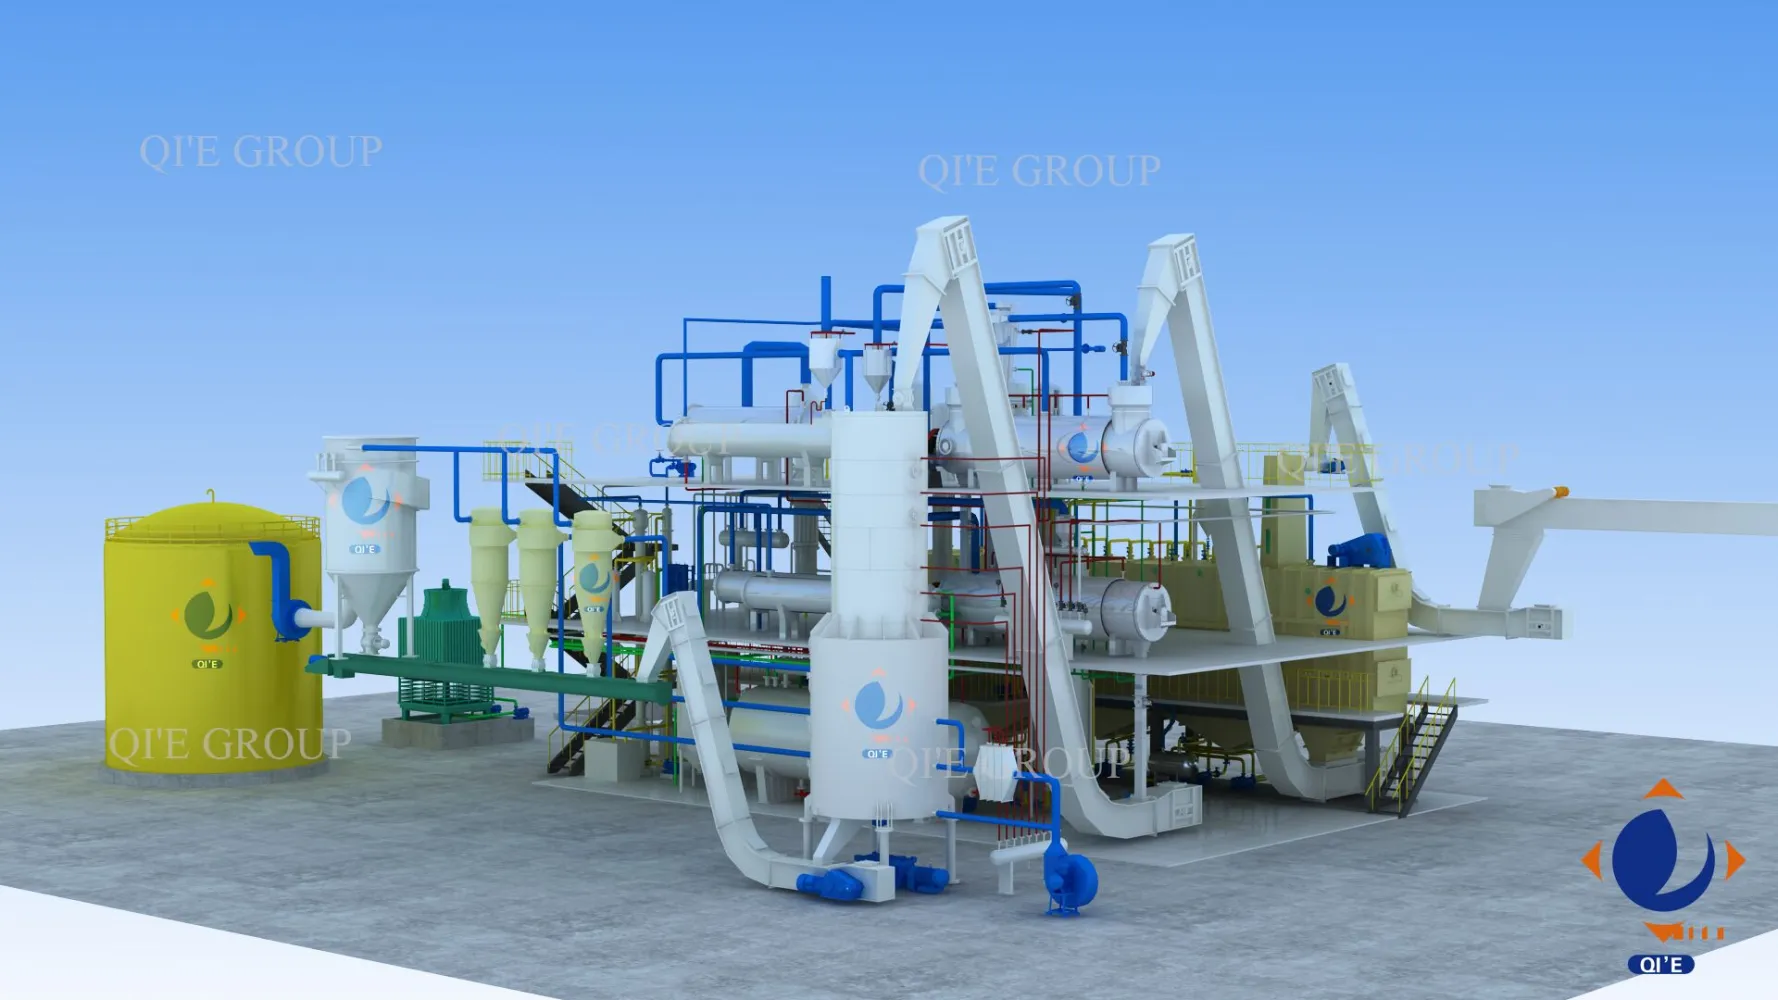
米糠油的提取方式以溶剂提取为主,兼顾机械压榨在低成本场景中的应用。核心设备包括浸出罐/塔、溶剂回收系统与脱溶装置等,设计应兼顾浸出均匀性、浸出时间、溶剂损耗与安全性。
在溶剂提取工艺中,浸出塔的截面分布与接触时间决定了油脂与籽粕的有效接触面积。数据表明,优化浸出罐的液体分布与回流比,可以将浸出效率提升至96–98%,溶剂回收率达到99%以上,溶剂损耗低于0.4%。
精炼环节包括脱酸(碱炼/中和)、脱色(活性白土或膨润土 bleaching)、脱臭等关键单元。正确配置这些工序的设备与工艺参数,是提升米糠油感官品质与稳定性的重要因素。
碱炼阶段通过中和自由脂肪酸,常规目标将酸价降至0.5–0.6 mg KOH/g;在控制温度与搅拌速度的前提下,脱色通常选用活性白土,豆粕残渣对比度降低,色泽稳定性提升明显。若将脱臭温度控制在180–210°C、真空度维持在10–20 kPa,常见的香气成分损失与风味退化会显著降低,油品稳定性得到改善。
| 设备类型 | 核心作用 | 关键指标 | 优点 | 注意事项 |
|---|---|---|---|---|
| 浸出塔/罐 | 提取接触与浸出 | 浸出效率96–98%、溶剂回收率≥99% | 高产量、均匀浸出 | 需密闭与安全管理 |
| 脱溶/蒸发器 | 溶剂回收与再利用 | 回收率≥99%、溶剂损耗<0.4% | 降低成本、减少环境负担 | 热源控制与安全防护 |
| 脱色/脱臭单元 | 去除色度与香气污染物 | 色度稳定、香气更纯净 | 提升感官品质 | 需监控硅酸盐/活性白土用量 |
米糠油的残渣通常含有蛋白质、纤维及可再利用的能量。通过适度干燥、碾磨与颗粒化,可以开发成饲料、肥料或燃料颗粒,从而提升全链路的资源利用率与环境友好性。
在实际操作中,残渣的含水率与油脂残留需严格控制,以避免二次氧化与风味波动。通过优化压榨后处理、干燥与筛分工艺,残渣利用率可提升至60–70%,并降低原料综合成本约5–8%。
行业标准摘录:粮油加工协会2023年发布的《米糠油质量与加工设备标准》指出,精炼后油品的酸价、过氧化值及感官指标需符合行业内公认的稳定性区间,且各单元设备对最终油品风味与稳定性的贡献应保持正向耦合。
综合来看,米糠油的设备选型应围绕“稳定性、效率与成本”三要素展开。通过在预处理、提取与精炼阶段进行精准的参数控制和设备匹配,可实现油品品质一致、产量提升与运营成本下降的综合效益。要点包括在浸出塔的均匀接触、溶剂回收的高效循环、脱色脱臭的温控与材料选型,以及残渣的高值化处理。坚持以数据驱动的调优方法,是实现长期竞争力的关键。