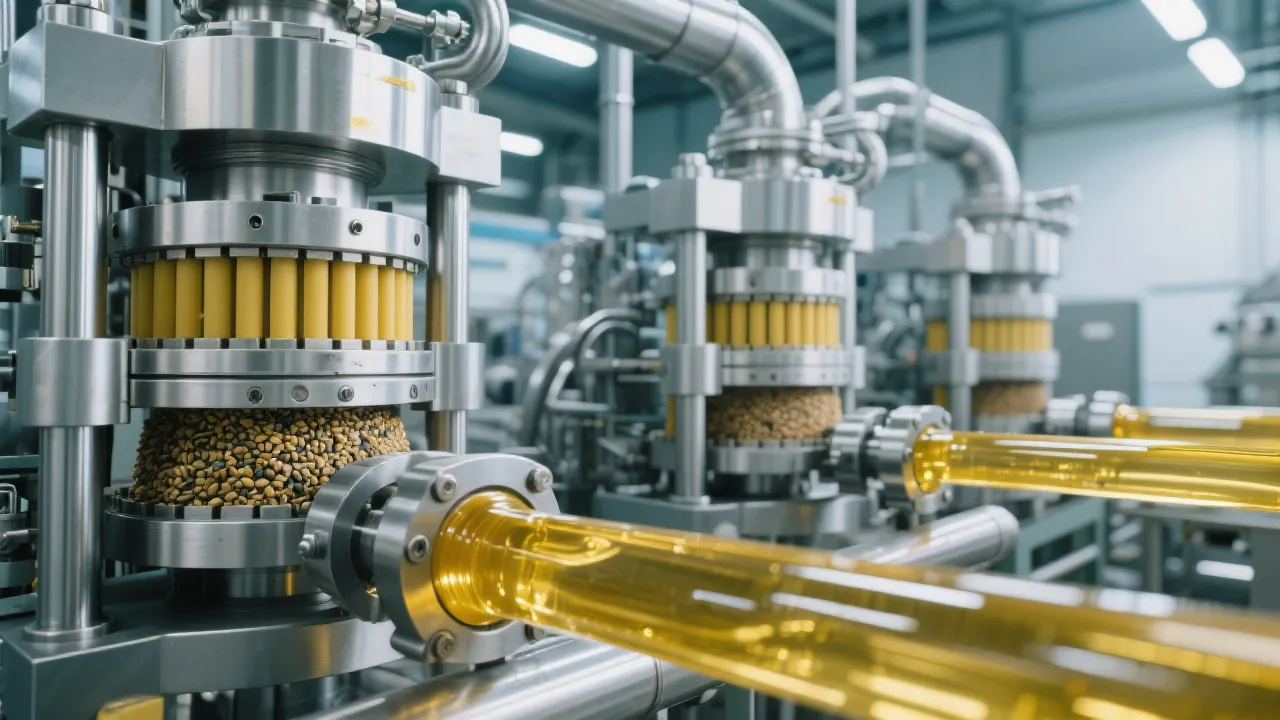
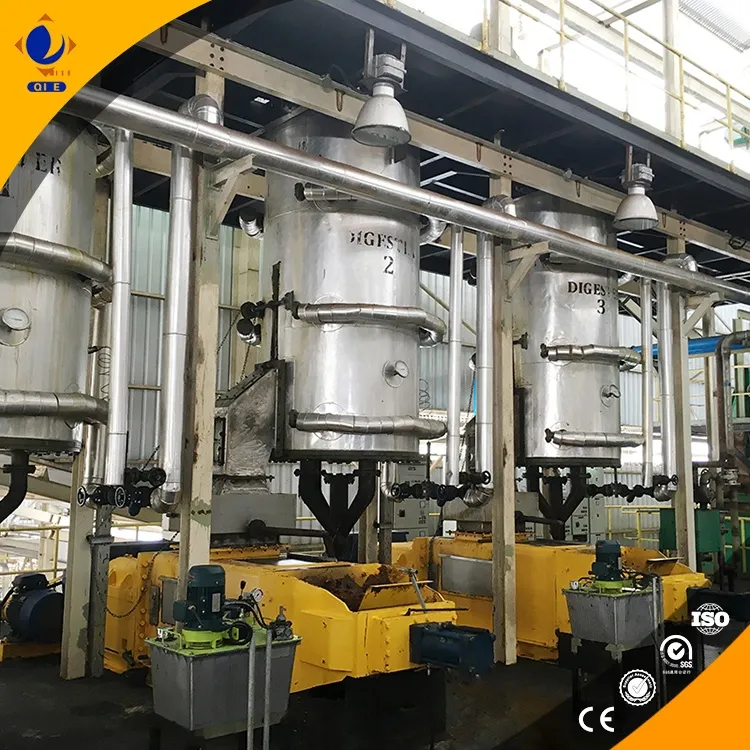
Производство подсолнечного масла начинается со строго контролируемой подготовки сырья и заканчивается на этапе последующей рафинации. В условиях современного B2B рынка клиенты требуют стабильного цветового диапазона масла, низкого содержания свободных жирных кислот и высокой чистоты. На любом предприятии ключ к устойчивому качеству — это синергия оборудования, норм скольжения технологических параметров и эффективного управления качеством на каждом этапе.
Общий технологический рецепт включает подготовку семян, механическое прессование, очистку и фильтрацию, а затем рафинацию и дегуммацию. Важно помнить, что сырьё подсолнечника содержит примерно 45–50% масла, и эффективность извлечения напрямую влияет на экономику производства. Современные линии способны достигать извлечения 85–90% от содержания масла в семени при прессовании, а суммарный выход после стадий очистки и рафинации может приближаться к 92–95% от массы сырья.
На входе линии обработки семена проходят очистку от пыли, примесей и посторонних частиц, затем подвергаются шелушению для снижения влажности и повышения эффективности прессования. Важнейшие контролируемые параметры на этом этапе:
Прессование — критический узел. Температура масла в тракте прессования обычно поддерживается в диапазоне 60–85°C для оптимального извлечения без излишнего нагрева, который может повлиять на качество полиненасыщенных жирных кислот и привести к ускоренному окислению. Эффективность извлечения масла на этом этапе зависит от конструкции пресса, вязкости сырья и чистоты механических узлов.
Реалистичные целевые значения выхода из массы семени после прессования составляют 85–90% от содержания масла в семени. С применением предварительной подготовки и вторичного отжима суммарный выход может достигать 92–95%. Эти показатели напрямую влияют на себестоимость и экономическую привлекательность продукции для B2B клиентов.
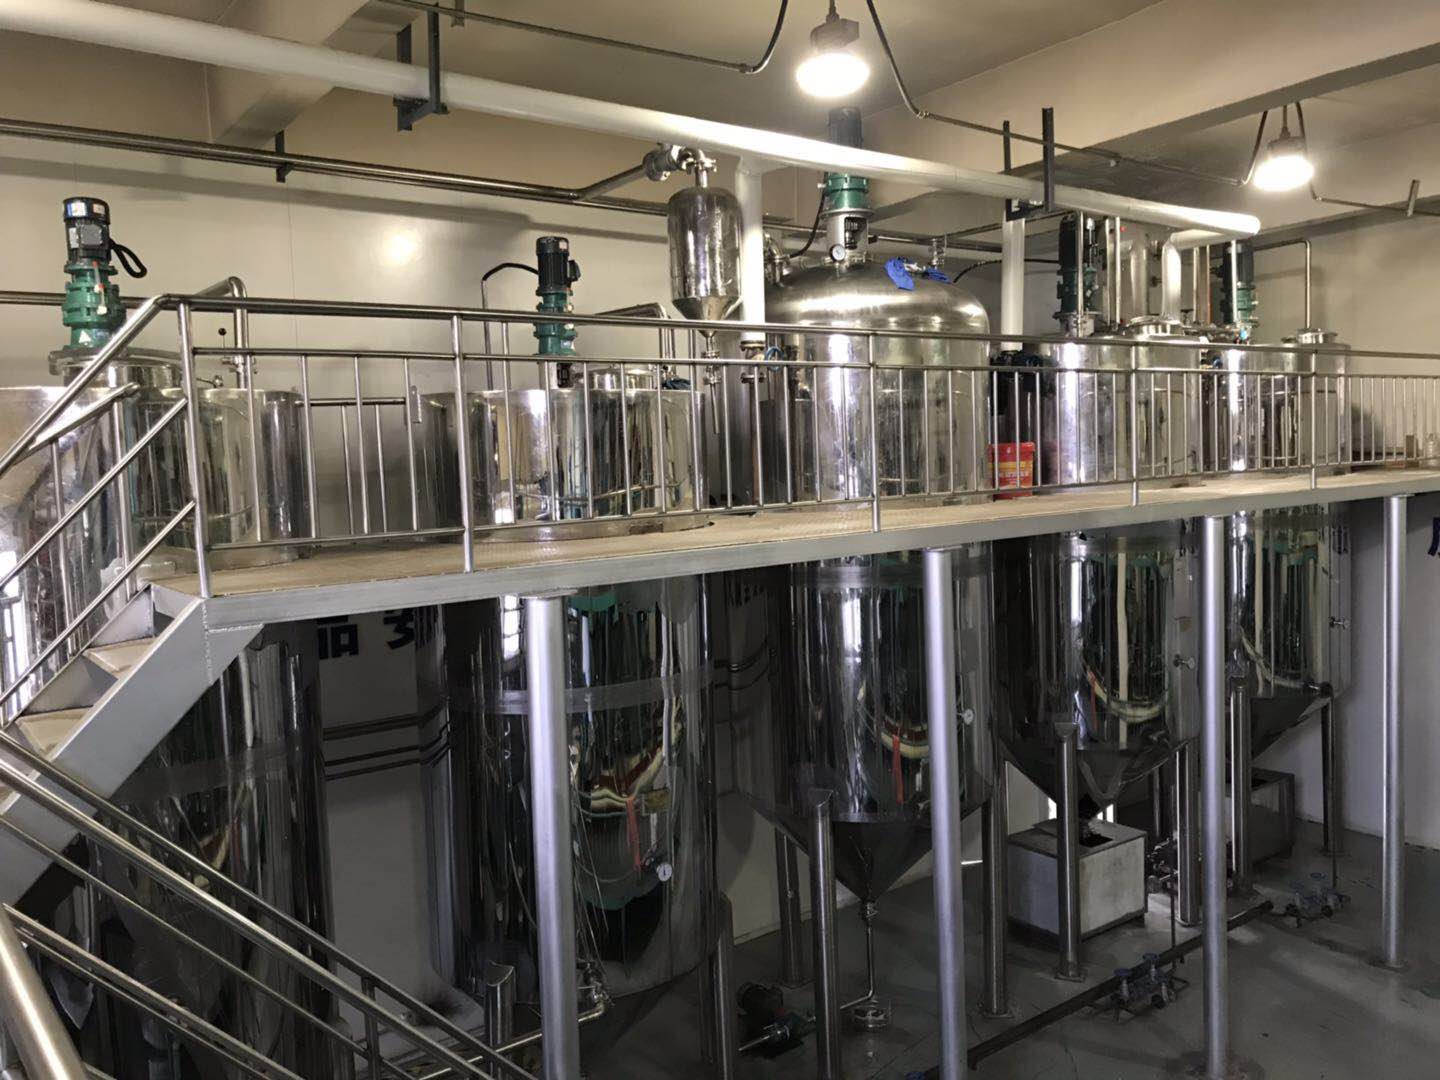
После прессования масло направляется на ступени очистки, где удаляются механические частицы, гумы и остатки эфирных примесей. Этапы включают фильтрацию, дезгуммацию и фосфатирование. В целях стабильности цвета и срока годности критично соблюдать контрольные параметры:
Рафинация включает нейтрализацию, обезвоживание, отбеливание и дезодорацию. Цель — минимизация примесей, снижение FFA до менее чем 0.2% и достижение стабильного цвета в диапазоне Lovibond 2.0–3.5. На этом этапе также устраняются запахи и вкусовые дефекты. В результате получают масло, соответствующее стандартам пищевой промышленности и требованиям контрактных клиентов.
Важные параметры качества после рафинации: FFA < 0.2%, PV ≤ 2–3 meq/kg, цвет Lovibond 2.0–3.0, остаточные следы ароматических веществ минимальны. Эти показатели помогают снизить риски несоответствия на зарубежных рынках B2B.
Для обеспечения долгосрочной стабильности масла на экспорт устанавливаются системы HACCP и GMP, регулярный мониторинг параметров на каждом конвейере, а также тестирование проб в аккредитованной лаборатории. Рекомендованные условия хранения: темное помещение при 15–25°C и отсутствие яркого света для сохранения цвета и свежести продукта.
Преимущества четких стандартов качества выражаются в снижении рекламаций и повышении доверия B2B покупателей, что влияет на повторные заказы и долгосрочное партнерство.
| Этап | Ключевые параметры | Целевые значения |
|---|---|---|
| Подготовка семян | Влажность семени, чистота, дегуммация | Влажность 5–7%; примеси <0.5% |
| Прессование | Температура масла, выход | 60–85°C; выход 85–90% от содержания масла |
| Очистка и фильтрация | PV, FFA, цвет | PV ≤ 5 meq/kg; FFA ≤ 0.5% (нераф.), Lovibond 4–7 до раф.; 2–3 после |
| Рафинация и дегуммация | FFA, цвет, запах | FFA <0.2%; Lovibond 2.0–3.0 |
| Хранение | Температура и свет | 15–25°C, темное место |
Подводя итог, современные линии переработки подсолнечного масла обеспечивают устойчивый выход и стабильный цвет масла за счет тщательной подготовки сырья, точного контроля режимов прессования и строгих стандартов очистки. Реализация этических и технических стандартов позволяет удовлетворить запросы крупных импортеров и дистрибьюторов в B2B-сегменте, сохраняя конкурентоспособность на рынках с высокими требованиями к качеству.
Чтобы оставаться конкурентоспособными в сегменте B2B, предприятия должны не только внедрять современные технологические решения, но и выстраивать коммуникацию с клиентами на основе прозрачности качества и надежности поставок. Предложение технологий переработки масла может сопровождаться демонстрационными тестами на предприятии клиента, где специалисты показывают реальные примеры снижения FFA и улучшения цветности на конкретной линии.