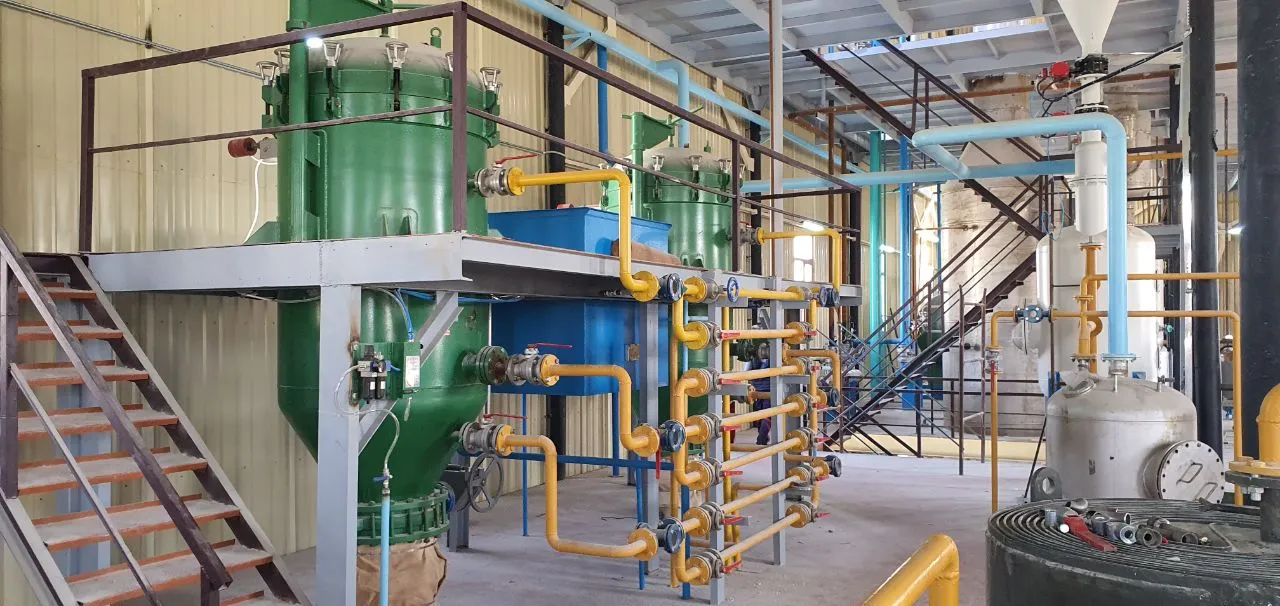
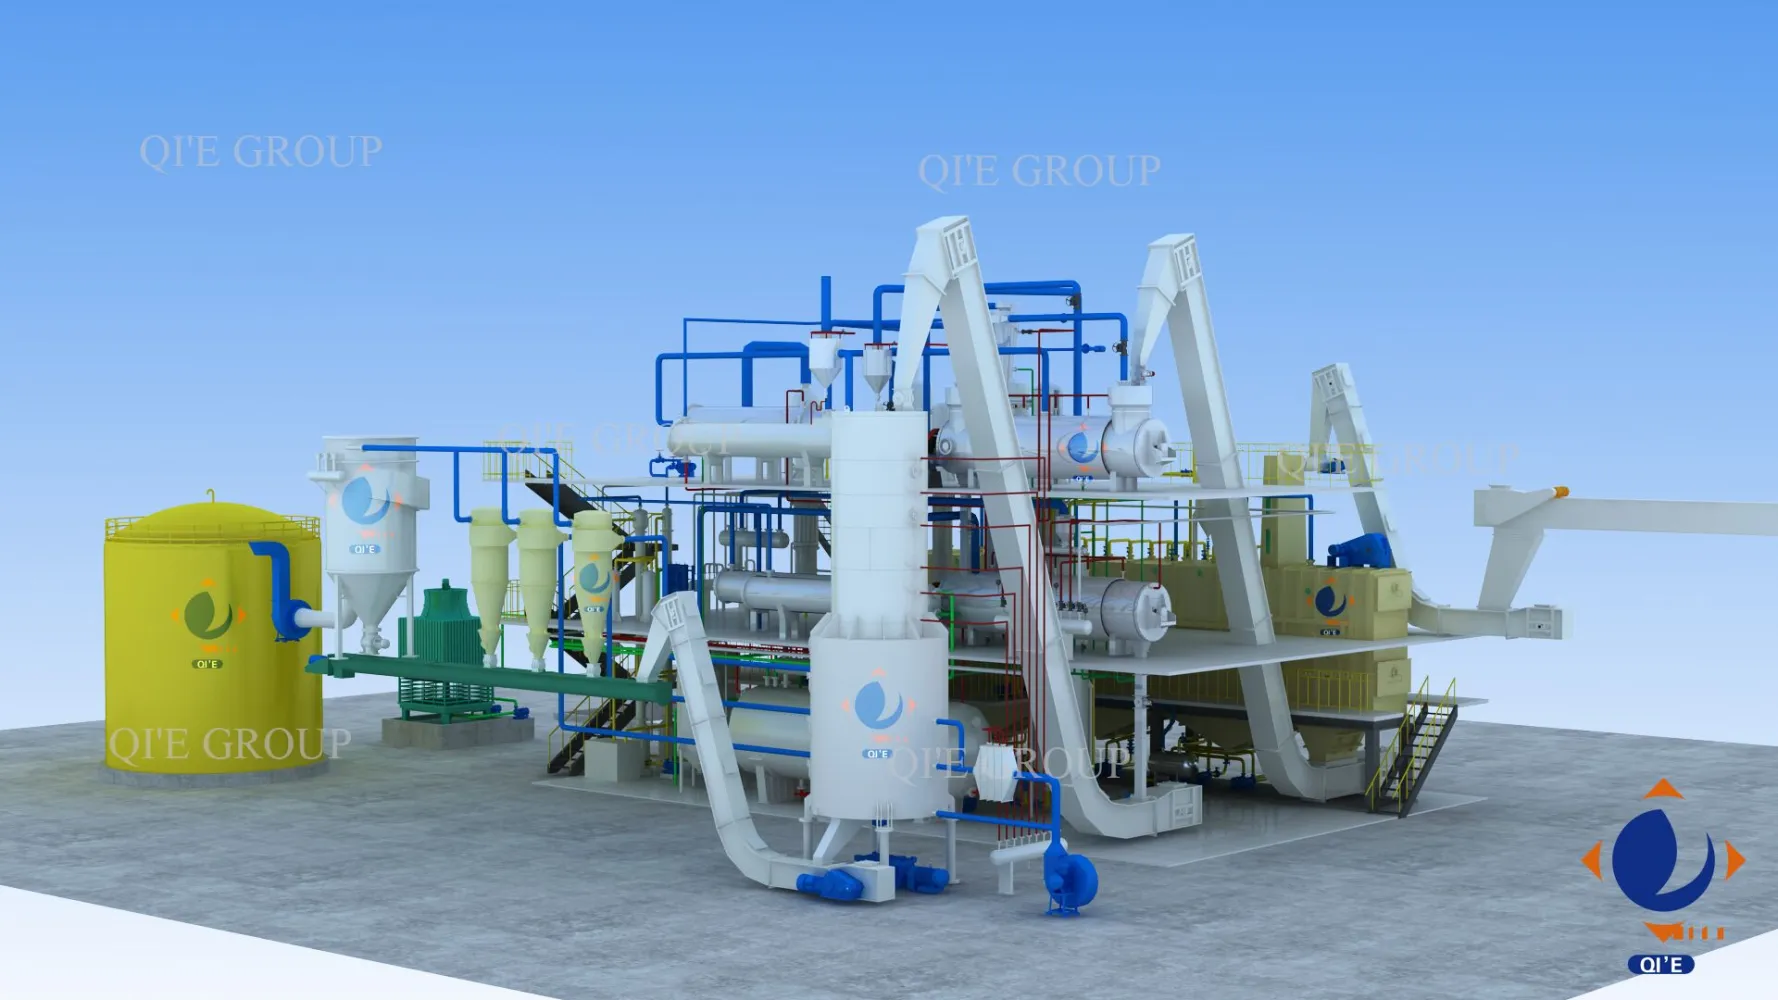
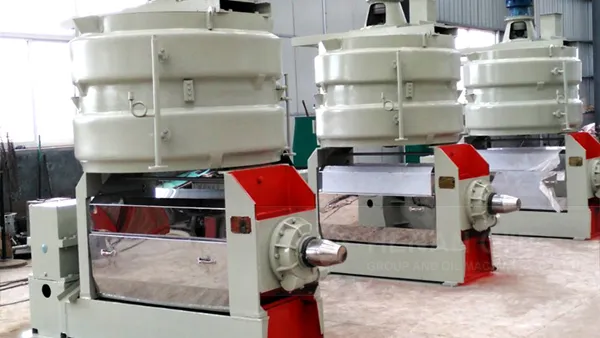
Данная статья рассматривает ключевые классы оборудования, применяемого на этапах подготовки, экстракции и рафинации рисового масла, а также утилизации остатков. В ней структурированы принципы работы, принятые критерии выбора и практические подходы к оптимизации, которые помогут переработчикам рисовой оболочки добиться стабильного качества масла и роста производительности. По данным отраслевых наблюдений, модернизация технологической цепи на стадии предварительной обработки может увеличить проницаемость материалов в 20–35%, что прямо влияет на subsequent эффективность экстракции и качество конечного продукта. Овладение этими деталями позволяет снизить себестоимость за счёт сокращения потерь и энергозатрат, а также повысить устойчивость процесса к колебаниям сырьевых характеристик.
На этом этапе основная задача — подготовить сырьё для эффективной экстракции. Предконтактная обработка включает измельчение рисовых отрубей, увлажнение до оптимной влажности и выведение примесей. В современных линиях применяются роторные дробилки, роликовые мельницы и сепараторы с системой влажной переработки. Влияние правильной калибровки зернистости и режимов сушки нередко приводит к повышению эффективной площади поверхности и лучшей доступности липидной фазы. Практические данные отрасли показывают, что после модернизации предобработки средняя пористость материалов может вырасти на 25–40%, что прямо влияет на скорость экстракции и чистоту масла.
Современные решения включают автоматизированные системы управления влажностью и температуравывод, что минимизирует образование свободных жирных кислот на ранних стадиях и снижает риск образования эмульсий. Выбор оборудования следует осуществлять с учётом общего объёма переработки, наличие энергии и доступ к растворителю. Рекомендованный KPI для этого этапа: повышение выхода сырьевого масла на 5–12% за счёт более эффективной подготовки сырья и сокращение времени обработки на 15–25%.
На стадии экстракции основной выбор стоит между флотационными и растворительными методами. В малых и средних мощностях часто применяют растворентепроводящие системы на основе гексановой экстракции, которые позволяют достигать более высокого выхода масла из гидратированного сырья по сравнению с прессованием. Ключевые параметры оптимизации: коэффициент извлечения, контактное время, температура экстракции и расход растворителя на единицу массы сырья. Современные установки обеспечивают циклы регенерации растворителя и минимизацию потерь пара, что снижает энергозатраты на 10–20% по сравнению с устаревшими решениями. По отраслевым данным, эффективная экстракционная система может увеличить выход масла на 6–15% и снизить остаточные примеси за счёт более полного распределения липидов между фазами.
Системы экстракции должны быть дополнены пред-последовательными машинами для удаления воды и свободных примесей, а также системами контроля растворителя, чтобы обеспечить стабильность композиции и снизить риск образования эмульсий. KPI по этому этапу: выход масла 18–22% от массы сырья при нормальных условиях эксплуатации, растворителя расход на уровне 0,25–0,35 кг на кг сырья и общая энергоёмкость ниже 0,9–1,2 кВт·ч на кг масла.
Рафинация состоит из нескольких последовательных стадий, каждая из которых устраняет специфические примеси и улучшает цвет, вкус и срок годности масла. Дегуммация удаляет липидные фосфаты и негидроксильные фосфаты, нейтрализация снижает кислотность масла, обесцвечивание уменьшает цветности и загрязняющие вещества, а дезодорация удаляет летучие ароматические соединения. Эффективное сочетание этих стадий требует правильно подобранных реакторов, баковых колонн для обесцвечивания и высокоэффективных дезодорационных колонн. Результаты практики показывают, что современные рафинаторные блоки могут снизить свободные жирные кислоты с типичных 2.0–3.5% до 0.1–0.5%, а показатель цвета по Lovibond — на 60–80% в зависимости от исходной сырьевой базы.
Отдельно стоит отметить энергосбережение: за счёт оптимизации теплообмена и регенерации нагревателя можно снизить общие энергозатраты на 12–18% по сравнению с устаревшими системами. В рамках KPI на этом этапе целевые значения включают FFA ниже 0,5%, микроцветность по стандарту ЯКС не более 2,0–3,0 единиц и общую себестоимость рафинации сниженную на 8–15% при полном цикле переработки.
После извлечения масла остаётся жмых, который может быть использован как кормовая добавка, сырьё для биоэнергетики или в производстве кормов. Эффективная утилизация снижает себестоимость продукции и улучшает экологический профиль предприятия. Современные предприятия применяют схему компостирования, биогазовые установки или комбинированные решения для переработки отходов, что может снизить утилизационные затраты на 5–12% в год и обеспечить часть энергии для собственных нужд. В среднем, качественно организованное использование побочных продуктов повышает общую добавленную стоимость проекта на 8–20% за счёт дополнительных источников дохода и сокращения отходов.
| Этап | Оборудование | Ключевые функции | КПЭ | Советы по выбору |
|---|---|---|---|---|
| Предварительная обработка | Дробилки, мельницы, сепараторы, сушильные модули | Подготовка сырья: размер частиц, влажность, удаление примесей | Пористость 20–40%; расход энергии 0.5–0.8 кВт·ч/т | Выбирать мощность под годовой объём; контролировать влажность и плотность до оптимальных значений |
| Экстракция | Растворительно-экстракционные установки (гексановая секция) | Эффективное извлечение, регенерация растворителя, минимизация эмульсий | Выход масла 18–22%; расход растворителя 0.25–0.35 кг/кг сырья | Интегрировать регенерацию растворителя, автоматическое управление параметрами |
| Рафинация | Дегуммационные ёмкости, нейтрализационные реакторы, обесцвечиватели, дезодорирующие колонки | Устранение примесей, улучшение цвета и аромата | FFA 0.1–0.5%; Lovibond 2.0–3.0 | Оптимизация стадий совместно с теплообменом, снижение энергозатрат |
| Утилизация остатков | Сушильные/биогазовые системы, линии переработки жмыха | Превращение отходов в доход (корма, биогаз) | Отходы переработки минимальны; доходы от побочных продуктов | Планировать цикл переработки совместно с производственной логистикой |
Внедряемые методики должны сопровождаться детальными расчетами экономической эффективности: ожидаемая окупаемость проекта при модернизации технологической линии обычно составляет 1.5–3 года в зависимости от масштаба и исходного состояния оборудования. При этом ключевыми метриками остаются выход масла, уровень FFA, цветность, энергозатраты и затраты на растворитель.
Для ускорения внедрения рекомендуется последовательный подход: провести аудит существующих линий, выбрать одну пилотную секцию для модернизации, затем масштабировать успех на всю производственную цепь. При этом целевые значения KPI должны быть конкретизированы в зависимости от сырьевой базы и требуемого качества масла.
Маркетинговая мысль: овладение деталями оборудования позволит не только повысить выпуск и качество масла, но и снизить себестоимость. Узнайте, как научно обоснованные конфигурации ускоряют рост вашего бизнеса — CTA — https://grainoilmachinery.com/ru/products/rice-bran-oil-extraction-machinery.html?Marketing=CAT.
Этот материал ориентирован на специалистов в области переработки рисовых отрубей и менеджеров по производству, которые стремятся к практичным решениям с понятной экономикой. В сочетании с данными отраслевых стандартов и внутренними тестами, внедрение изложенных методов поможет снизить риски и повысить конкурентоспособность на рынке рискового масла.
Узнайте, как оптимизировать ваше оборудование и увеличить прибыль