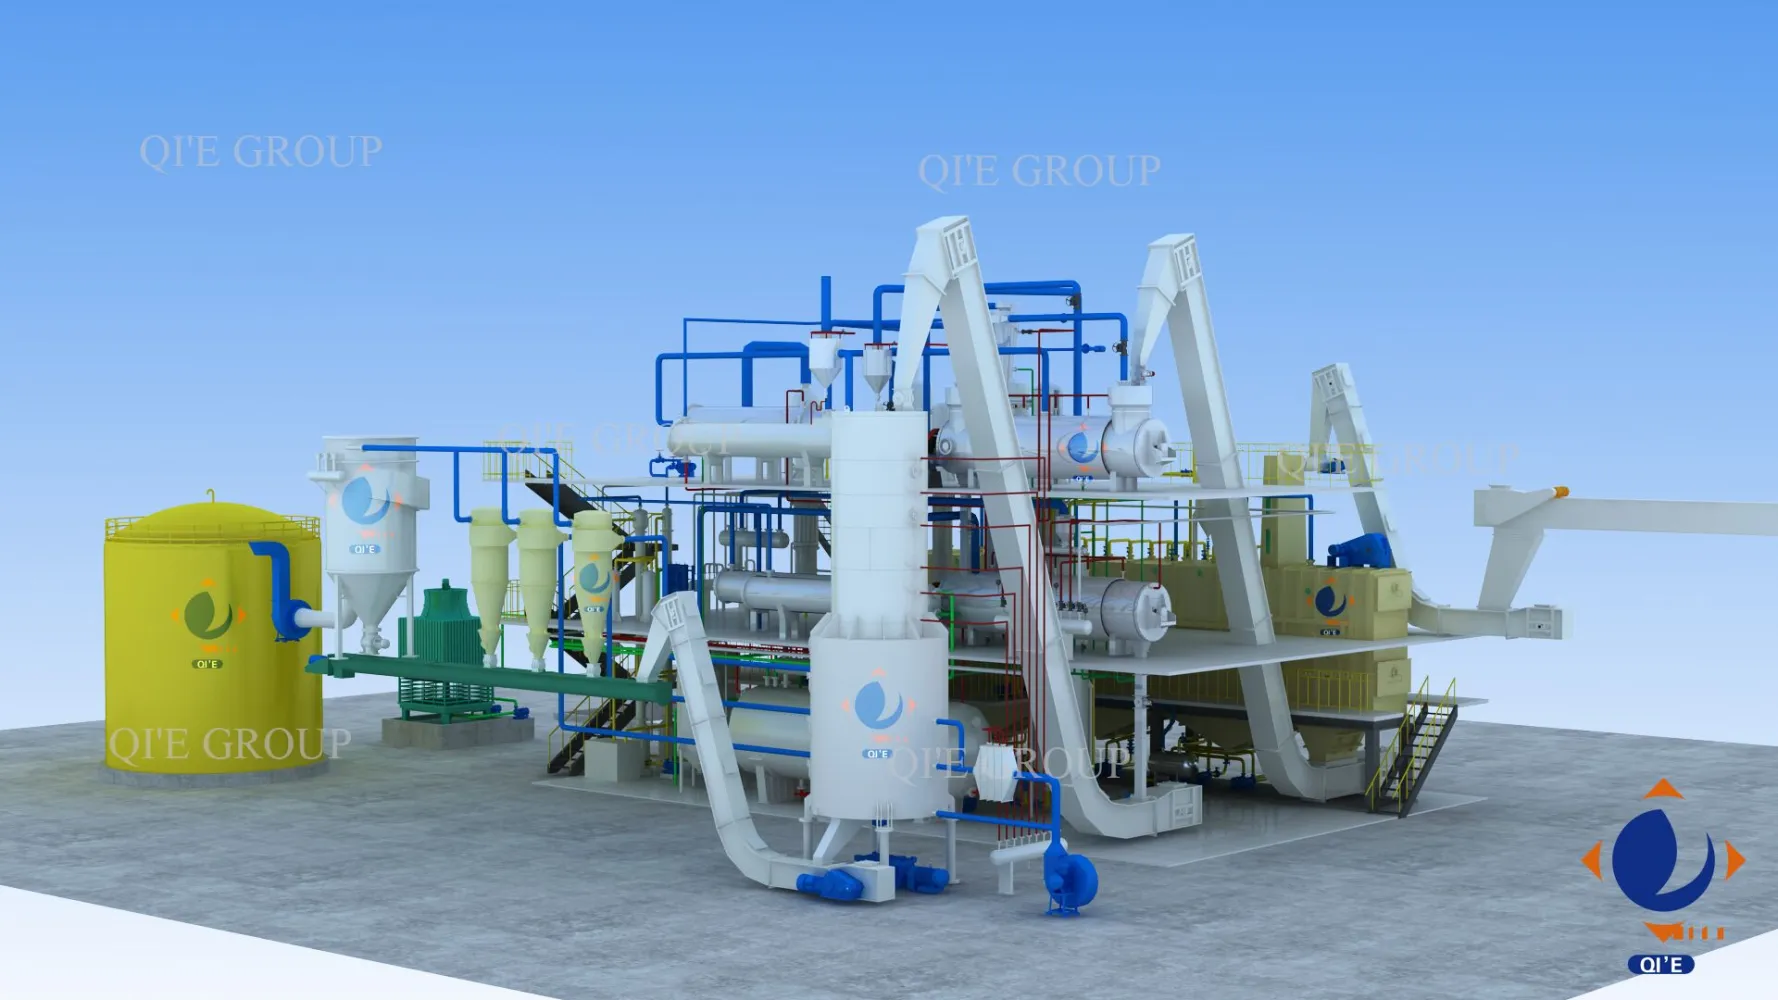
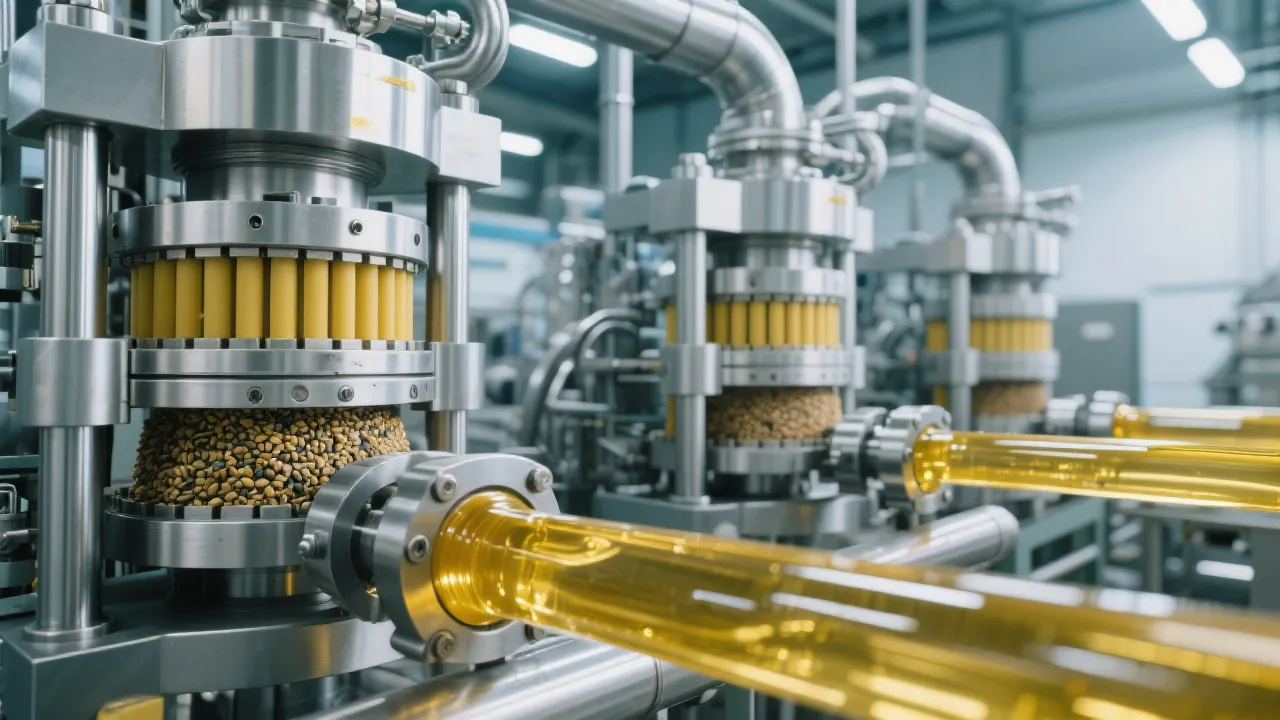
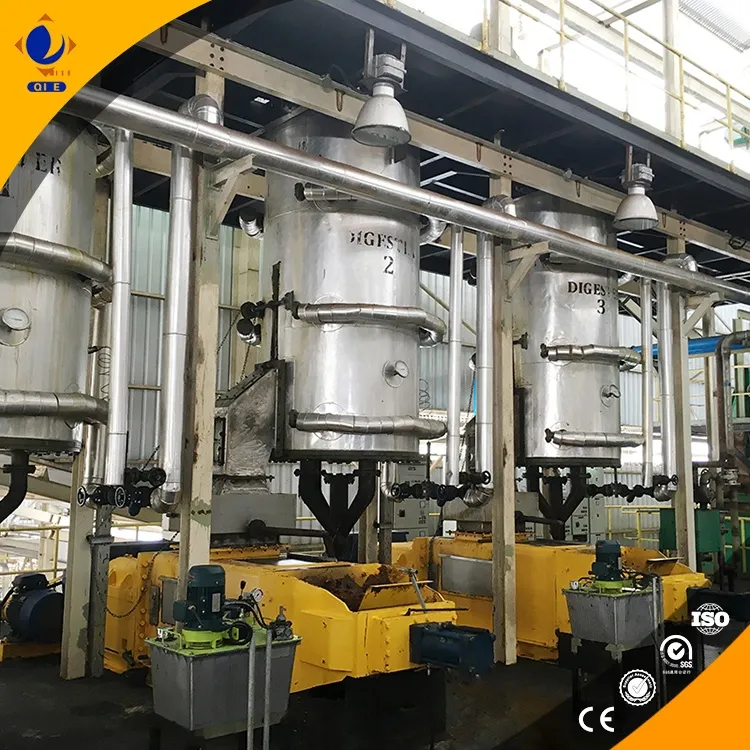
El procesamiento del aceite de girasol es una cadena de valor que debe optimizarse en cada etapa para lograr un color estable, baja impureza y un rendimiento alto. Este artículo analiza el flujo desde el pre-tratamiento de las semillas hasta la filtración final del aceite, enfocándose en prácticas operativas, control de calidad y mantenimiento de equipos. El objetivo es ayudar a las plantas a mejorar la eficiencia, reducir pérdidas y cumplir con las exigencias de mercados exigentes.
En la práctica, la clave está en combinar tecnología adecuada con un control de proceso riguroso: limpieza y descascarillado eficientes, prensado controlado y filtración que conserve la coloración y la estabilidad oxidativa. Este enfoque no solo incrementa la tasa de rendimiento, sino que también facilita el cumplimiento de estándares de calidad alimentaria y trazabilidad.
El pretratamiento es la etapa determinante para la calidad del aceite y la eficiencia de la extracción. En primer lugar, la semilla de girasol se somete a una limpieza para eliminar impurezas minerales, polvo y grano desclasificado. Este paso reduce el desgaste de las prensas y disminuye las cargas de calor no deseadas durante el prensado.
El descascarillado (descascarillado o despellete) es la segunda etapa crítica: al retirar la cáscara, se expone la semilla rica en aceite, mejorando la cinética de extracción y reduciendo la presencia de sólidos que podrían afectar la claridad del aceite. En plantas modernas, la eficiencia de este proceso se mide por el porcentaje de cáscara removida y la reducción de pérdidas de aceite en los residuos.
Parámetros operativos típicos incluyen una tasa de limpieza efectiva superior al 95% y una desclasificación de impurezas por encima del 90%. La temperatura de las cintas de pretratamiento se mantiene entre 25–40°C para evitar pérdidas de aceite por volatilización y preservar la integridad de los componentes sensibles.
El prensado mecánico es la etapa que determina una gran parte del rendimiento inicial. Se utilizan prensas de tornillo o husillo con control de presión y temperatura para optimizar la extracción sin degradar el aceite por calor excesivo. Un rango de temperatura de prensado entre 60–90°C suele favorecer la viscosidad adecuada y la liberación de aceites, manteniendo la calidad sensorial y nutricional.
La eficiencia de extracción depende de la composición de la semilla y del ajuste de tiempo de residencia y presión. En condiciones adecuadas, las plantas pueden lograr rendimientos de aceite entre 40% y 48% respecto al peso de la semilla procesada, con variaciones por lote y calidad de la cosecha. Es fundamental monitorizar la viscosidad del prensado, el consumo de energía por tonelada y la tasa de sólidos residuales para detectar subóptimos flujos de material.
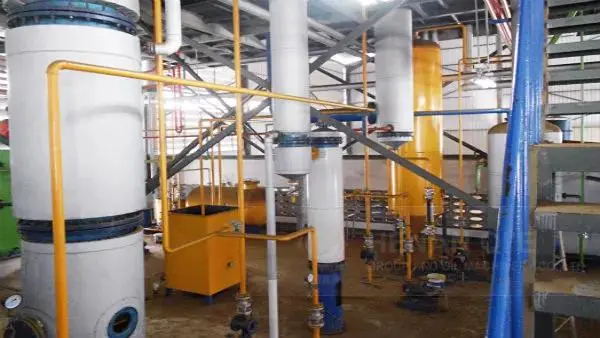
Tras la extracción, el aceite pasa por etapas de filtración para eliminar sólidos residuales y seda vegetal. La filtración reduce la turbidez y mejora la claridad, preparando el aceite para procesos de descoloración y envasado. La descoloración emplea adsorbentes que eliminan pigmentos y favorecen un color estable y familiar para el mercado objetivo.
En plantas modernas, se utilizan filtros de media profunda o cartuchos con recubrimiento de carbono activo para controlar la coloración y la oxidación. La velocidad de filtración, la temperatura y la compatibilidad de adsorbentes con la composición de la semilla influyen en la estabilidad del color a lo largo de la vida del producto. Un aceite bien filtrado exhibe un índice de color menor y una mayor transparencia sin sacrificar los compuestos beneficiosos.
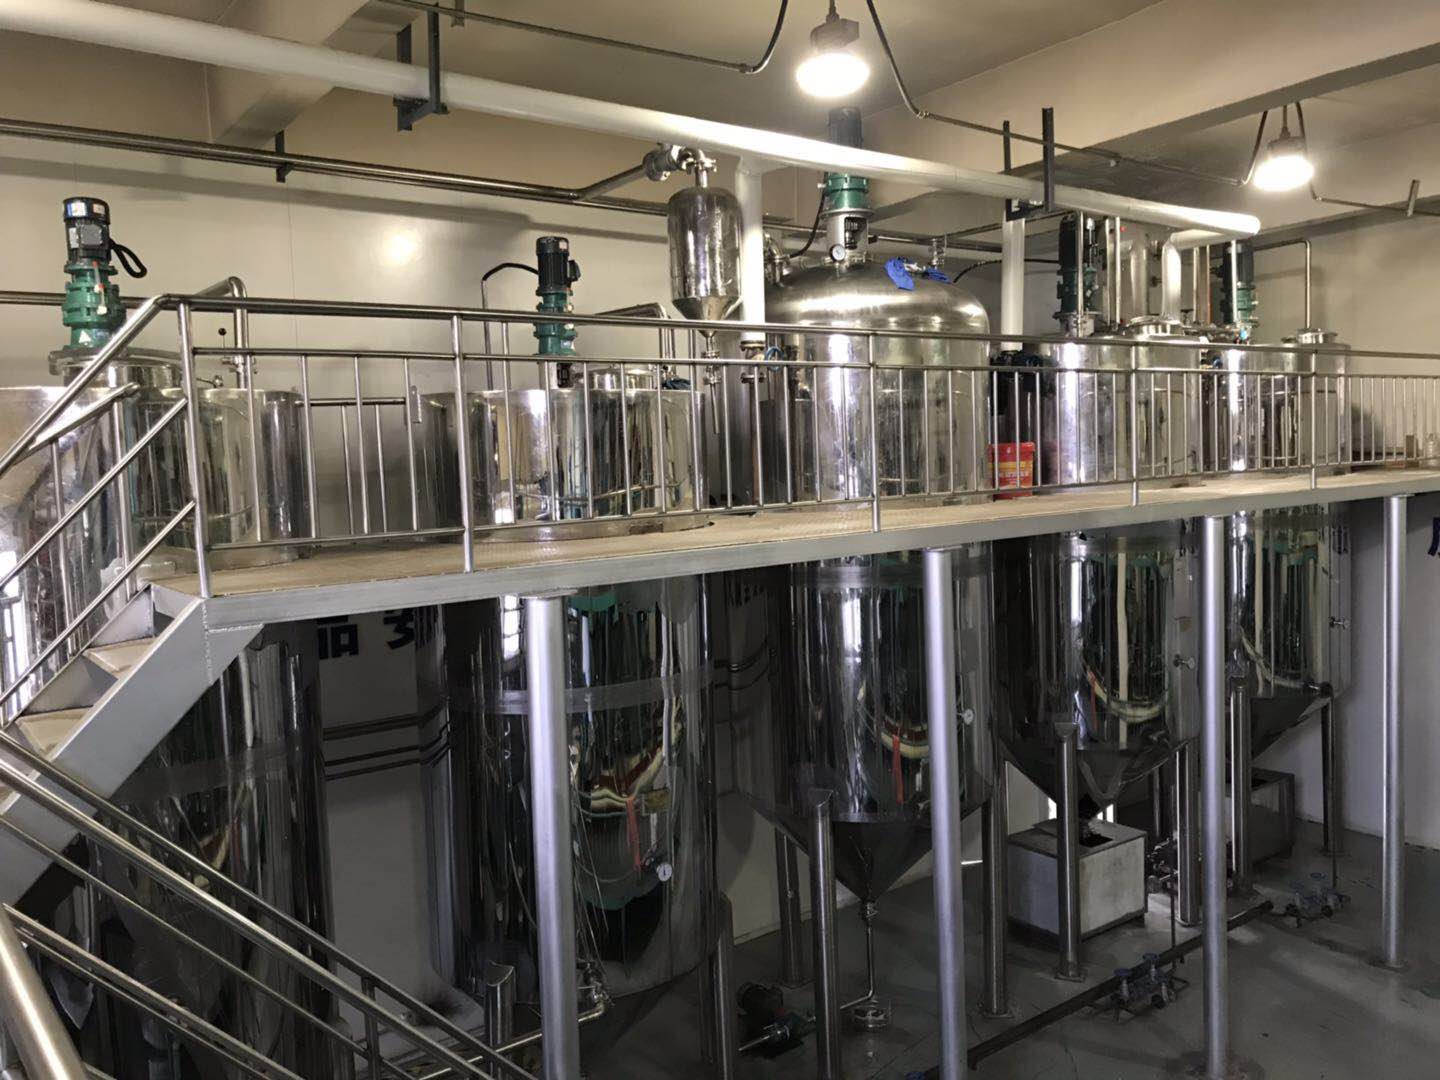
La calidad del aceite de girasol depende de parámetros clave: contenido de aceite en la semilla, rendimiento de extracción, claridad y color, y estabilidad oxidativa. Las plantas deben establecer indicadores de rendimiento (OEE), control de color (Índice de color ≤ 5–6 en la escala Lovibond para aceites refinados) y niveles de sólidos residuales en filtración. El mantenimiento preventivo de prensas, bombas, filtros y sistemas de desodorización evita caídas de rendimiento y paradas no programadas.
A nivel organizativo, la planificación de capacidad y el control de calidad deben estar integrados en un sistema de gestión de planta. Las auditorías de proceso, el muestreo de lotes y el registro de parámetros en un software de producción permiten trazabilidad, cumplimiento de normas alimentarias y mejoras continuas.
| Etapa | Parámetros típicos | Rangos recomendados |
|---|---|---|
| Pretratamiento | Limpieza, descascarillado, desengrase de polvo | Impurezas < 1%; cáscaras removidas > 90% |
| Prensado | Presión y temperatura controladas | Temperatura 60–90°C; rendimiento 40–48% |
| Filtración | Filtrado y descoloración | Color Lovibond ≤ 5–6; turbidez < 1.0 NTU |
| Mantenimiento | Programas preventivos | Paros no planificados < 2% anual |
¿Quiere llevar su planta de aceite de girasol al siguiente nivel?
Descubra soluciones integrales para optimizar el flujo, mejorar el rendimiento y garantizar una calidad constante.
Descubra cómo optimizar su planta de aceite de girasol ahora