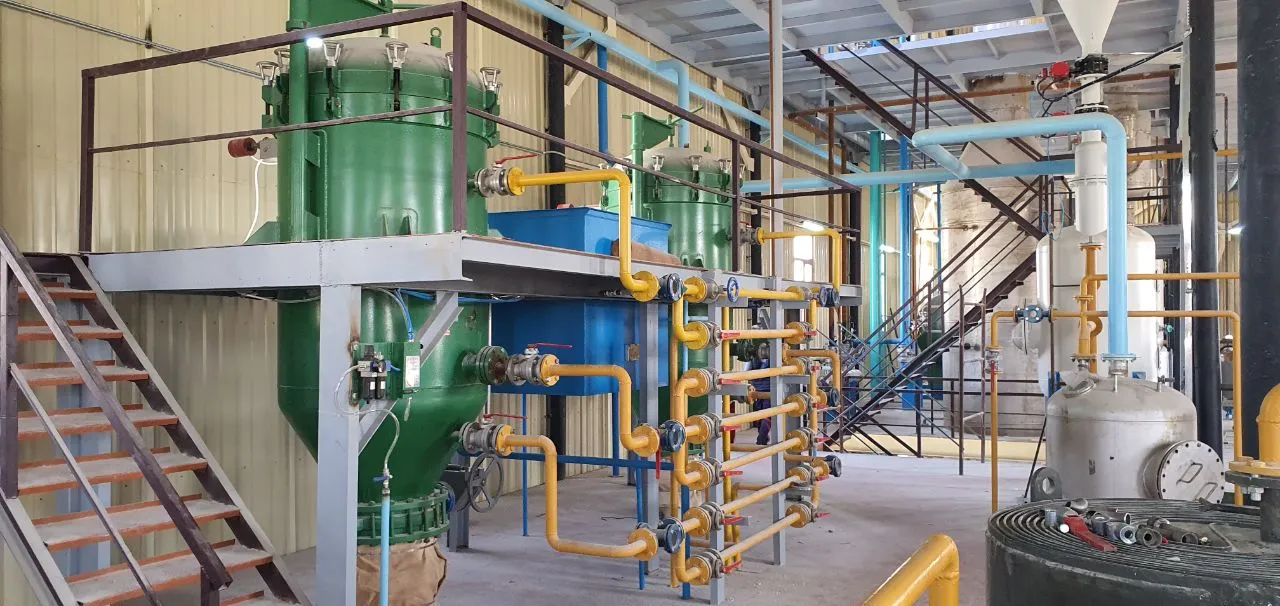
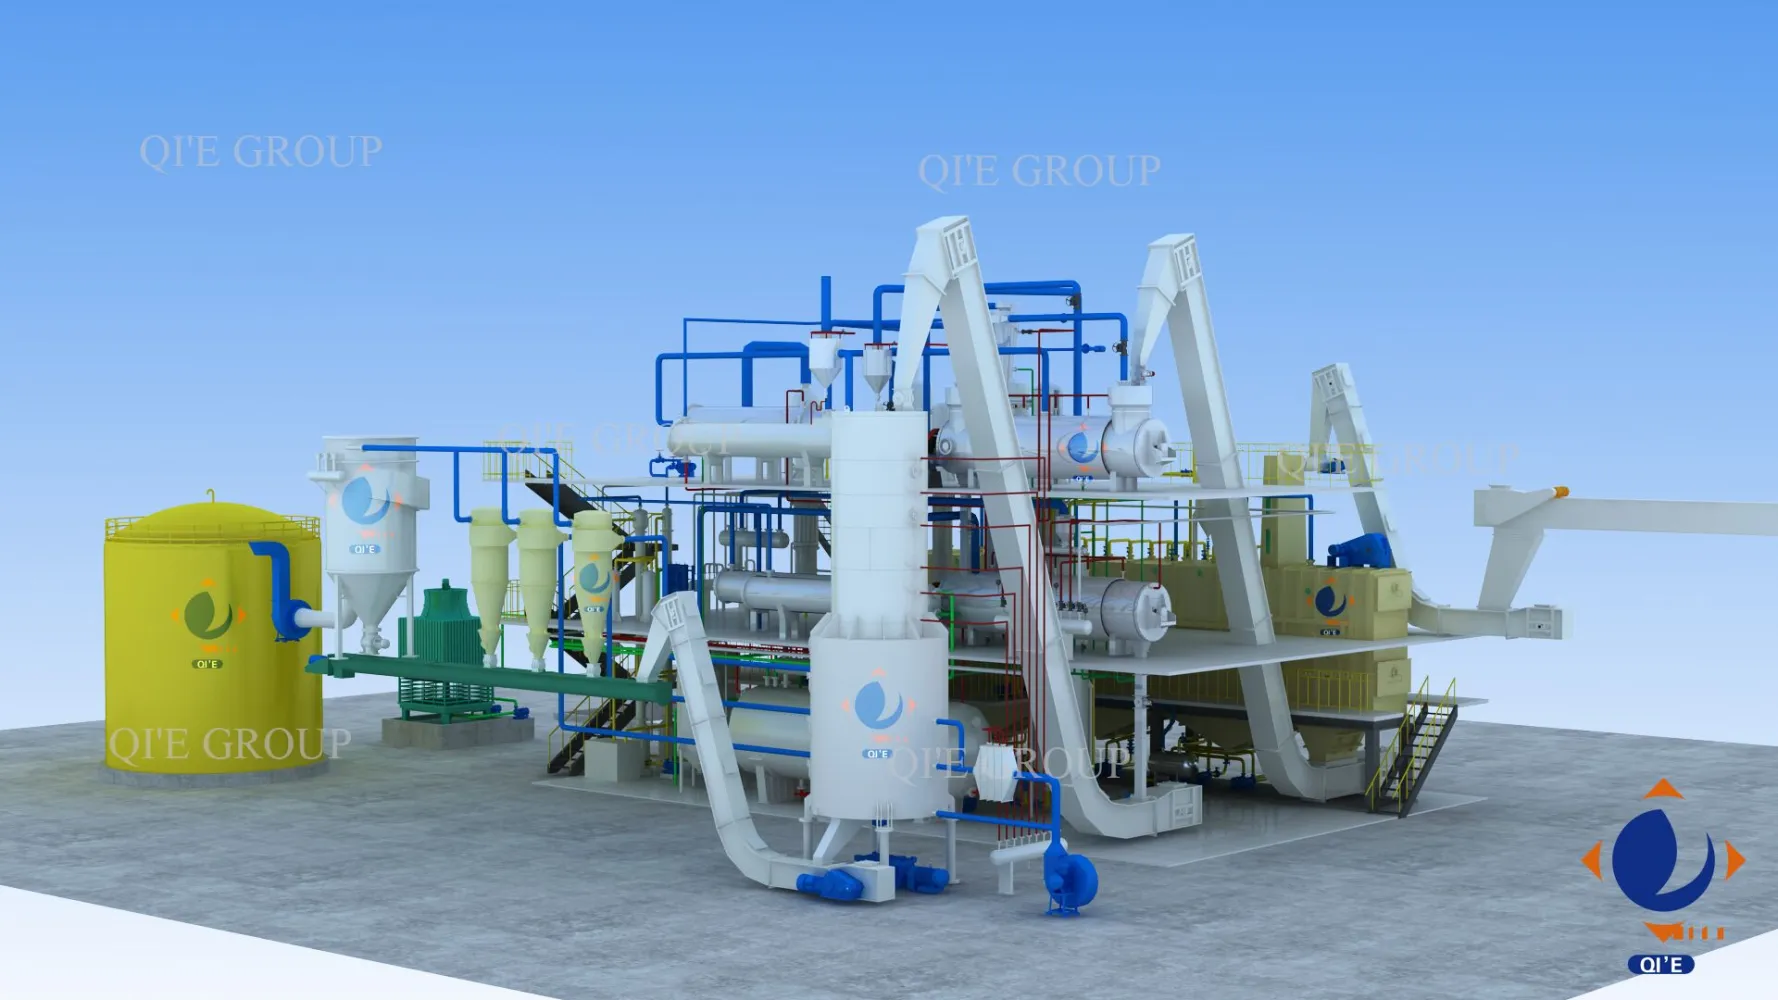
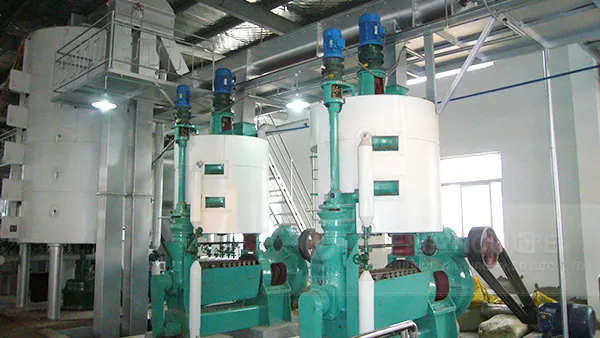
El aceite de salvado de arroz ofrece una fuente estratégica de grasa con perfiles sensibles a la refinación. El rendimiento y la calidad final dependen en gran medida de la selección y configuración de los equipos en cada etapa: pretratamiento, extracción, refinación y aprovechamiento de los subproductos. Este tutorial técnico presenta un enfoque práctico para técnicos y gestionadores, con recomendaciones verificables y cifras de referencia para orientar mejoras medibles.
La etapa de pretratamiento comprende limpieza, desecado y acondicionamiento térmico de la cáscara y del salvado para facilitar la liberación de aceite. Las máquinas clave incluyen limpiadores y tamices para eliminar impurezas, desengrasadores para reducir humedad, y dispositivos de calentamiento o puffing para aumentar la porosidad del material. El puffing o expansión termomecánica incrementa la accesibilidad de lípidos al permitir una estructura más porosa, lo que puede elevar el rendimiento de extracción en un 15–25% bajo condiciones adecuadas.
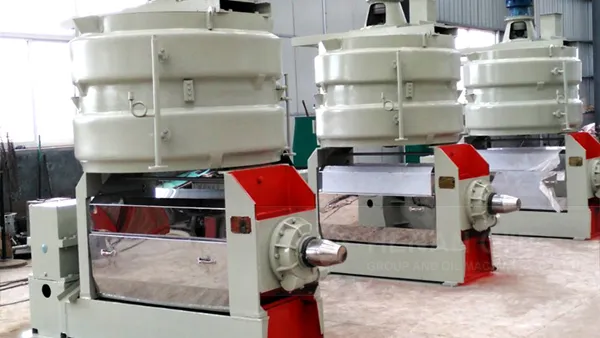
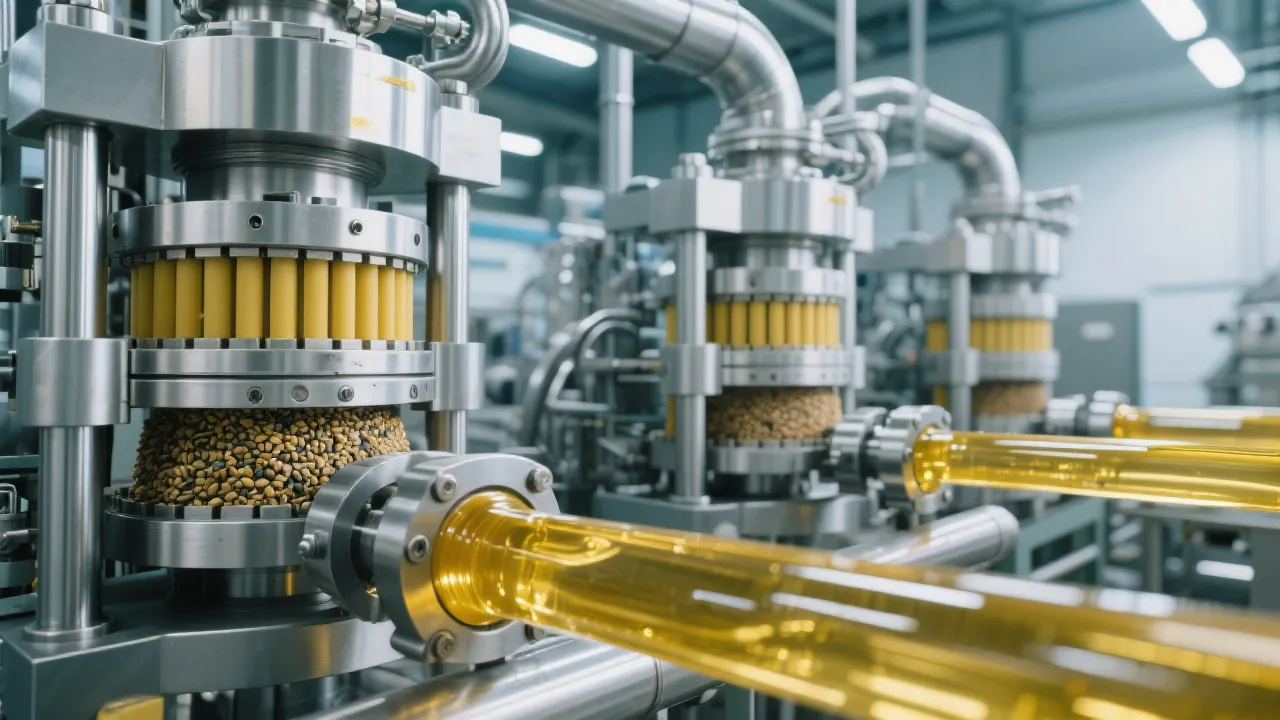
En la estrategia de extracción, intervienen, por un lado, prensas mecánicas o expellers para extracción inicial y, por otro, sistemas de extracción por disolventes para obtener rendimientos altos. Las configuraciones típicas deben considerar:
La combinación de puffing seguido de extracción por disolventes tiende a ofrecer una mejor eficiencia y una menor carga de ceras no deseadas en el producto final. La clave está en ajustar la relación entre la densidad de la mezcla de solvente y la temperatura para mantener una cinética de extracción favorable.
La refinación busca neutralizar ácidos grasos libres, eliminar pigmentos y compuestos volátiles indeseados, y finalmente lograr un producto estable con baja acidez y bajo olor. En este bloque, los equipos clave incluyen neutralizadores, clarificadores, desodorizadores y filtros de carbón activo o tierras de blanqueo. Actúan en sinergia para reducir FFA, color y sabor, y para disminuir compuestos fetales que limitan la vida útil.
Neutralización: eliminando las bases que causan jabones y ajustando la alcalinidad para facilitar las etapas siguientes. La neutralización típica busca un pH de 6.5–7.0 en el aceite refinado, con una reducción de FFA a 0.5–1.0 mg KOH/g en el producto final tras la desodorización.
Bleaching (blanqueo) y clarificación: el uso de tierras de blanqueo y sistemas de clarificación rápido reduce pigmentos y aceites pigmentados, logrando un color apróximadamente del grado de claro a medio (ICUMSA cercano a 2–6 en algunos mercados) sin afectar negativamente a los ácidos grasos.
Desodorización: mediante vacío y vapor para eliminar compuestos volátiles, aldehídos y ceras migrantes. Este paso es crítico para estabilidad sensorial y seguridad de vida útil, reduciendo compuestos que pueden generar olores desagradables a temperaturas de servicio.
La selección de columnas de desodorización, evaporadores y sistemas de filtración determina la eficiencia energética y la calidad final. Una operación bien calentada y desodorizada puede mantener un índice de peróxidos bajo y garantizar una mayor estabilidad del aceite durante almacenamiento.
El residuo de prensado (casca y torta) y las tierras de blanqueo deben aprovecharse para mejorar la rentabilidad. Las opciones incluyen:
La optimización de estos subproductos reduce costos de desecho y abre oportunidades de ingresos secundarios, especialmente en plantas que buscan mejorar la sostenibilidad y la rentabilidad global.
- Alineación de capacidad: dimensionar equipos para cubrir picos de producción sin sacrificar la calidad. Una planta de tamaño medio podría buscar una eficiencia total de extracción de 95–98% y una energía por tonelada de aceite refinado menor a 0.9 GJ/t en las etapas de desodorización y evaporación.
- Control de calidad en línea: sensores de humedad y FFA en tiempo real, turbidez del clarificador y color tras el blanqueo. Esto permite ajustar el proceso sin detener la producción.
- Mantenimiento predictivo: monitorizar vibraciones de prensas y bombas, y analizar la corrosión de tierras de blanqueo para evitar sorpresas de paradas no planificadas.
| Etapa | Equipo clave | Rendimiento típico | FFA residual objetivo | Notas de eficiencia |
|---|---|---|---|---|
| Pretratamiento | Limpiadores, desengrasadores, puffing | 85–92% de eliminación de impurezas | – | Incremento de rendimiento si la porosidad se eleva |
| Extracción | Prensa + disolventes | 95–98% | 0.5–1.0 mg KOH/g | Conjunto optimizado reduce ceras y aumenta pureza |
| Neutralización | Neutralizadores | – | 0.5–1.0 mg KOH/g | Menor carga de jabonaje |
| Blanqueo | Tierras de blanqueo | Color ICUMSA 2–6 | – | Color estable sin perder calidad de grasa |
| Desodorización | Columnas de desodorización | Alta pureza de aceite | <0.5–1.0 mg KOH/g | Estabilidad de aroma y sabor |
En la práctica, la integración de estos equipos debe centrarse en la reducción de pérdidas y en la consistencia del producto. Las métricas de desempeño recomendadas incluyen: rendimiento global de extracción, contenido de FFA en el aceite refinado, color después del blanqueo y estabilidad del producto durante 12 meses a temperatura ambiente.
Para facilitar la implementación, se sugiere un plan de mejoras en tres fases: (1) diagnóstico y priorización de cuellos de botella, (2) implementación de cambios de equipo y control de proceso, (3) verificación de resultados y estandarización de prácticas operativas. El objetivo es una mejora de rendimiento del 5–12% en la extracción, y una reducción adicional de 0.2–0.5 mg KOH/g en FFA residual tras refinación.
El resultado final es un aceite de salvado de arroz con mayor estabilidad, color más consistente, menor olor y una vida útil extendida, alineado con las exigencias de mercados internacionales que buscan calidad constante y trazabilidad.
Si quiere convertir estos principios en resultados tangibles para su planta, hay dos enfoques prácticos: optimización de configuración de equipos existentes o adopción de una solución integrada con dimensionamiento y control de proceso. En cualquiera de los casos, una revisión técnica de su planta puede identificar oportunidades de ahorro de energía y mejoras de rendimiento.
Descubra cómo nuestra experiencia en equipos de refinación de aceite de salvado de arroz puede ayudar a su operación a alcanzar mayores volúmenes con calidad estable y costos competitivos.
Optimice su planta: obtenga una consultoría de mejora de equipos ahora